外国投资者在越南值得信赖的合作伙伴

生产能力

World Steel 工厂

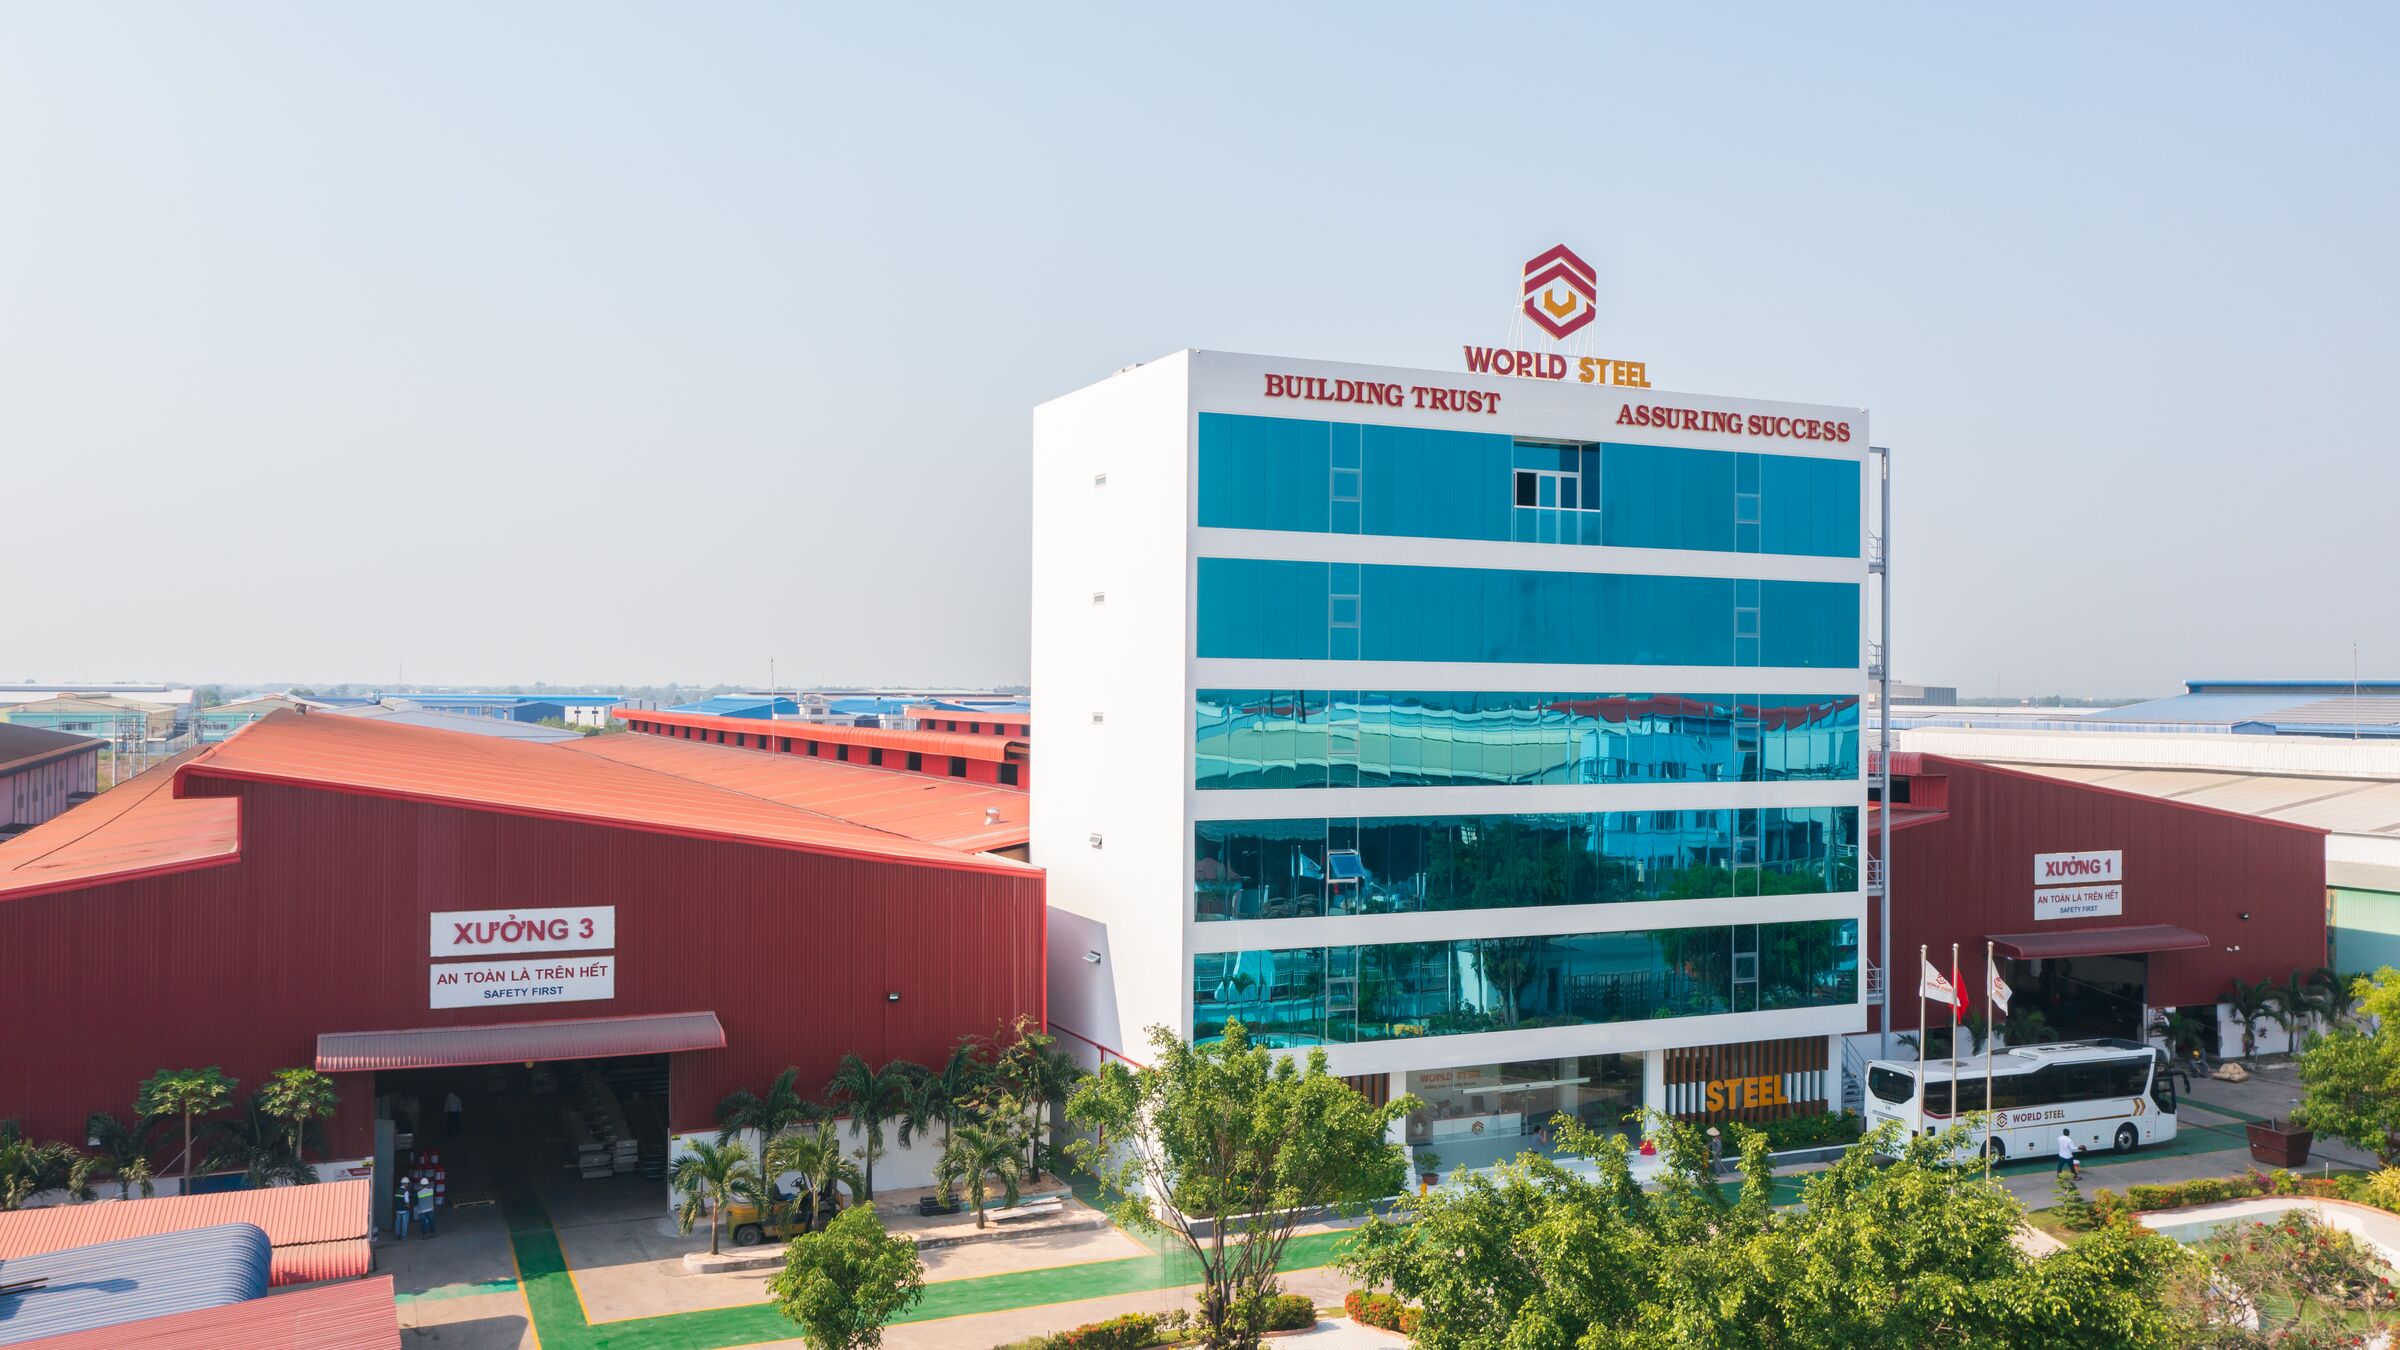
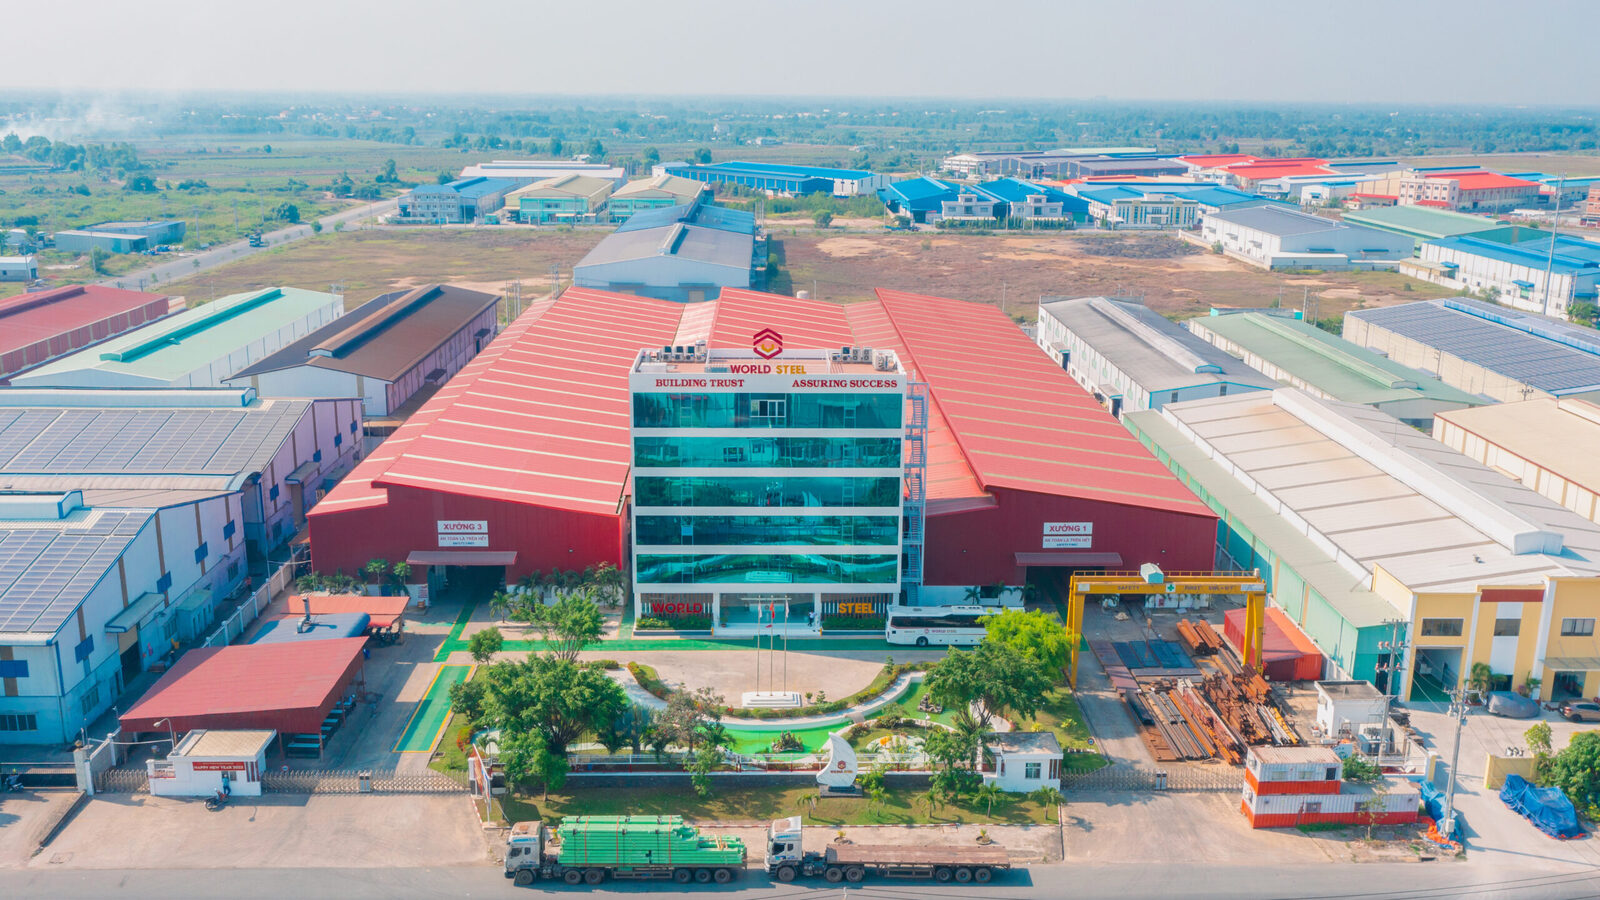
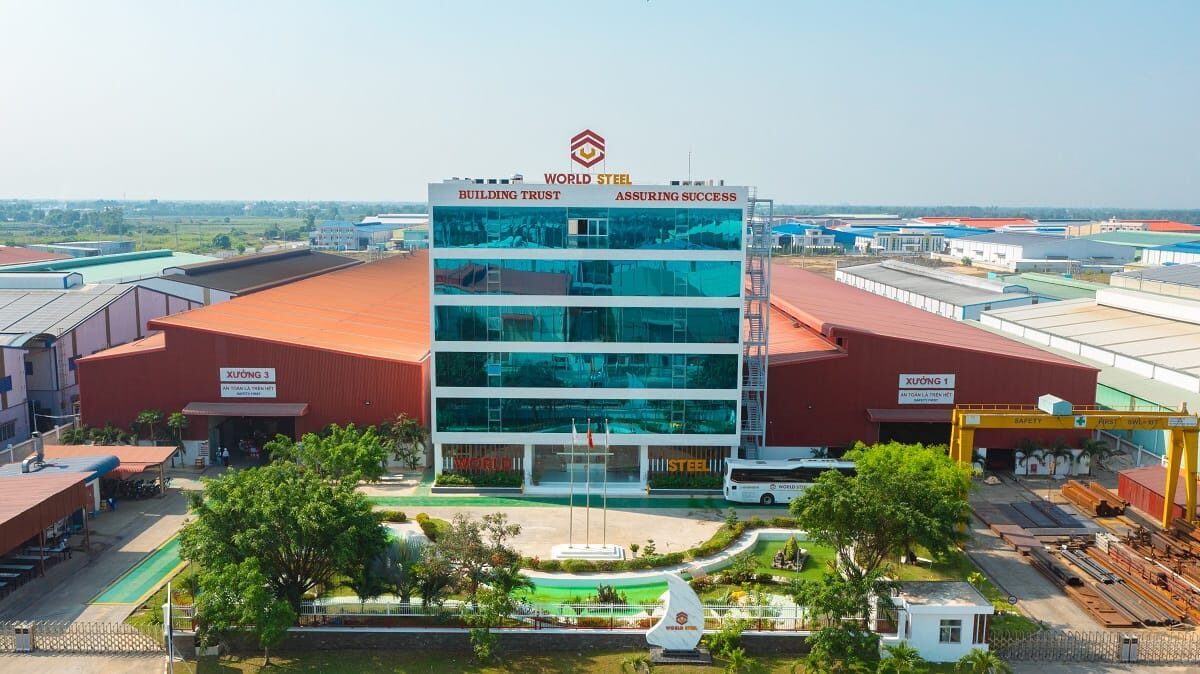
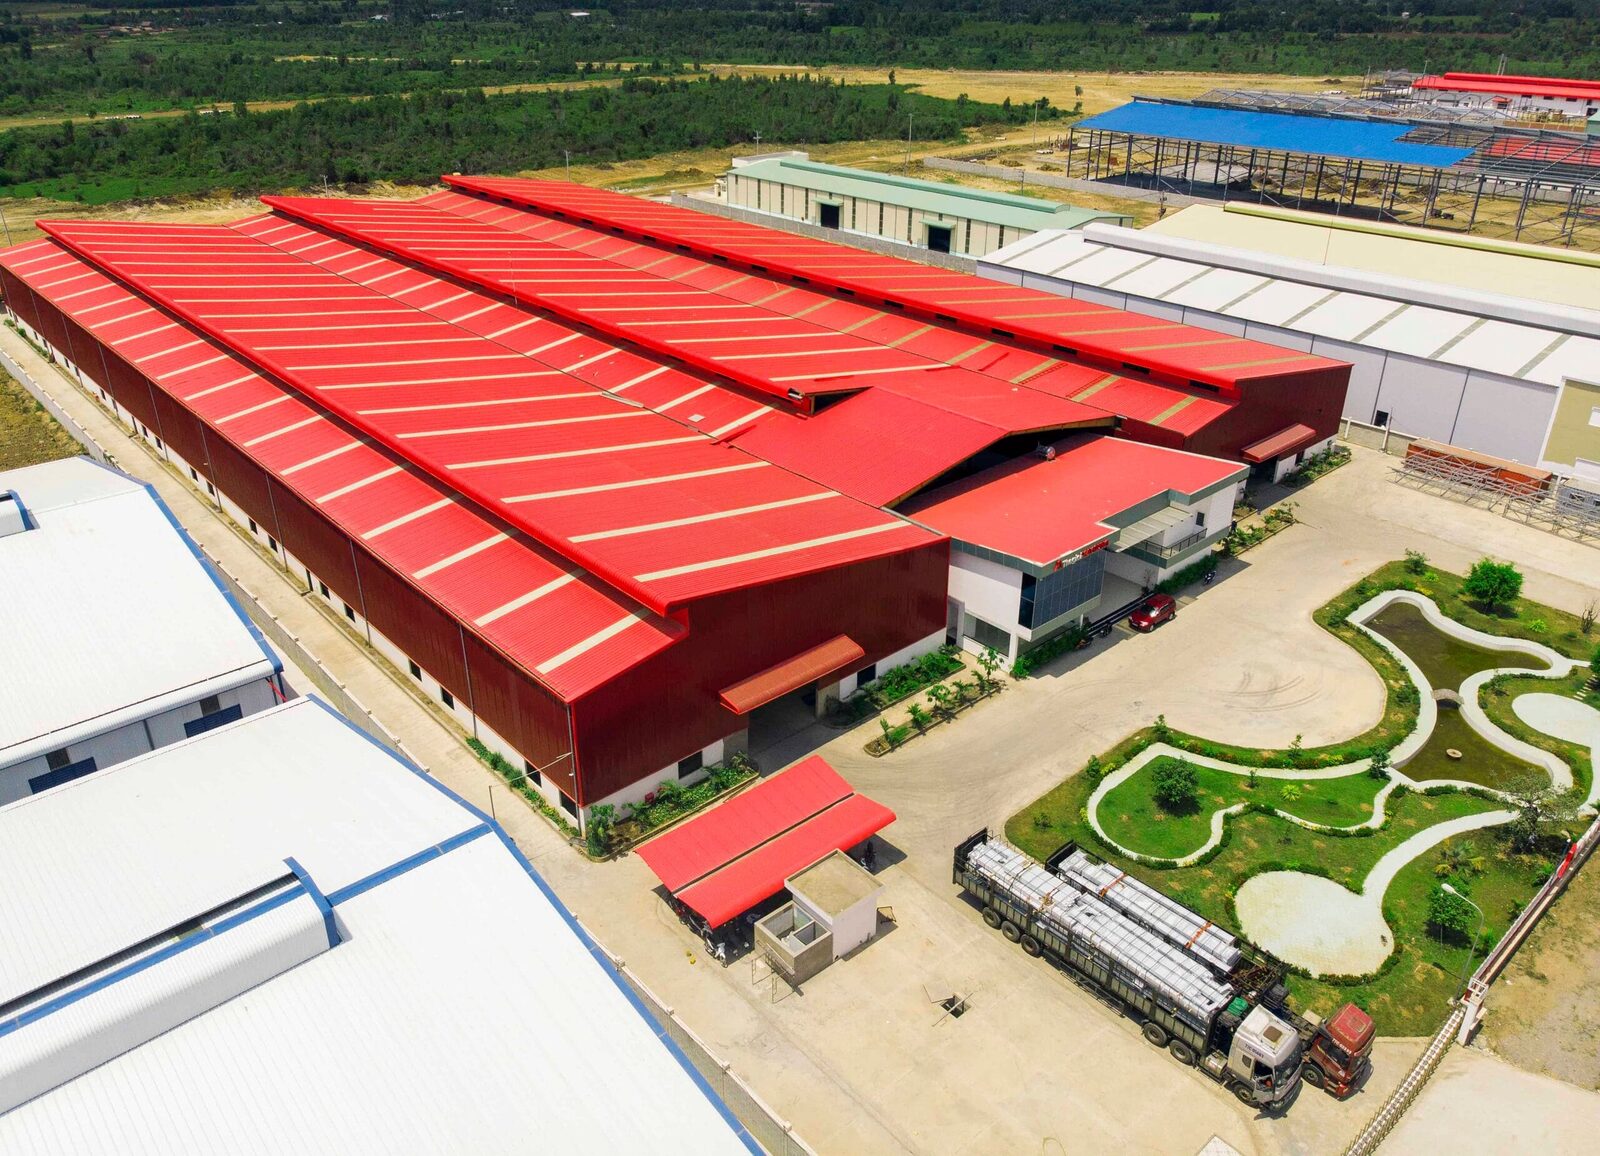
位于西宁省海山工业园的 20,000 m² 钢结构工厂,月产 2,500 吨,每道工序均经 QC 检验,服务越南国内及出口项目。

越南西宁省德和社海山工业园(三、四期)7号路 Q9-10-15-16 地块

工厂详情

World Steel 钢结构工厂

World Steel Group 钢结构工厂位于越南西宁省德和社海山工业园(三、四期)7号路 Q9-10-15-16 地块。工厂面积 20,000 m²,2016 年投产,每月生产 2,500 吨钢结构。

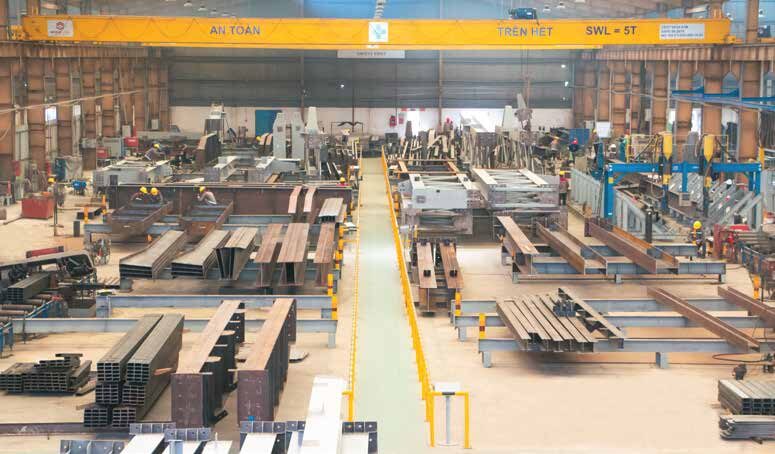
工厂可成套生产各类构件,从最大的构件到最小的零件,从复杂到简单,包括超大尺寸构件、组合构件以及加工难度大的特殊钢结构。所有工序均按 ISO 9001 和 IAS AC472 质量管理体系由 QC 检验。
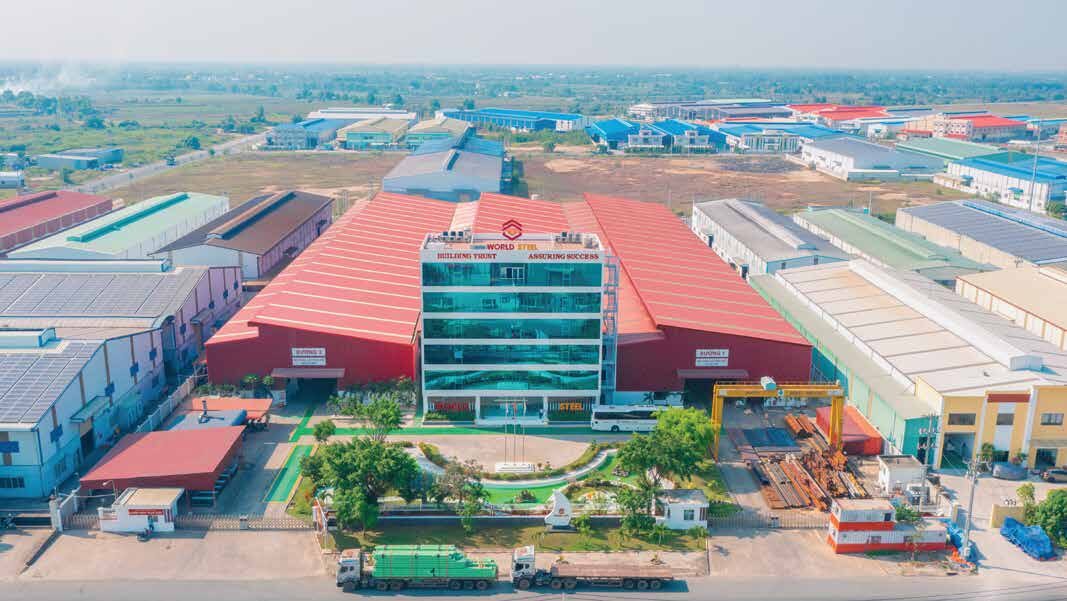
World Steel 钢结构工厂
西宁省海山工业园
厂房面积
20,000 m²
位于西宁省海山工业园的生产厂房。
生产能力
每月 2,500 吨
相当于每年 30,000 吨钢结构。
工厂投产
2016 年
World Steel Group 成立于 2012 年,2016 年西宁工厂投产。
亚洲首家
IAS AC472
2019 年,World Steel 成为亚洲首家也是唯一获得 IAS AC472 认证的企业。
钢结构出口
自 2019 年
美国、澳大利亚、新加坡、泰国、马来西亚、缅甸、柬埔寨、菲律宾和印度尼西亚。

从钢板到构件

钢结构生产流程

工厂内 10 道工序,每道工序经 QC 检查后方可进入下一步。

  1. 01

    原材料进厂

    附原产地证明的热轧钢板和型钢经进料检验合格后投入生产。

  2. 02

    切割

    按加工图使用 CNC 等离子及火焰切割机、Bodor 激光切割机和液压剪切机切割钢板。

  3. 03

    连接板及零件加工

    端板、加劲板和连接件的 CNC 钻孔、冲孔和标记。

  4. 04

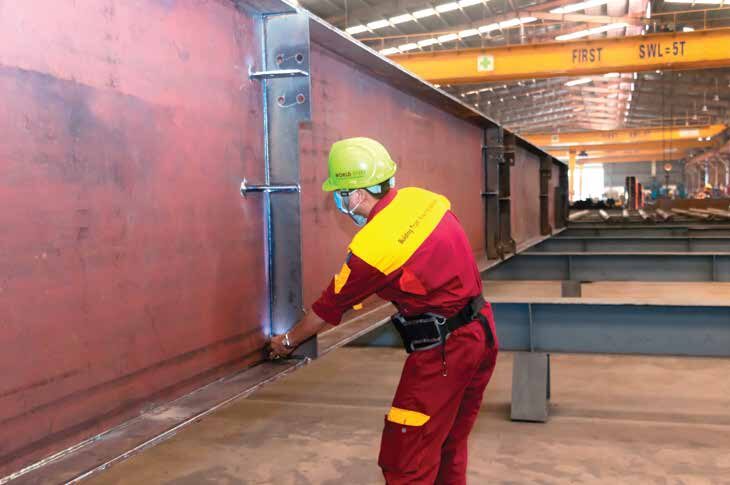
    H 型钢焊接

    在自动 H 型钢焊接线和龙门焊机上组立、焊接 H 型钢。

  5. 05

    矫正

    用 H 型钢矫正机矫正焊后翼缘变形。

  6. 06

    组装

    按图纸将连接板、加劲板和零件装配到构件上,焊接前由 QC 检查。

  7. 07

    完成焊接

    完成所有细部焊缝,进行外观检验和无损检测(UT、MT)。

  8. 08

    抛丸及表面处理

    涂装前用抛丸机清理构件表面。

  9. 09

    涂装及构件编号

    按项目涂装体系涂装,QC 检查涂层并标注构件编号以便追溯。

  10. 10

    发货

    按构件编号装车,运往工地或出口港口。

技术设备系统

设备能力

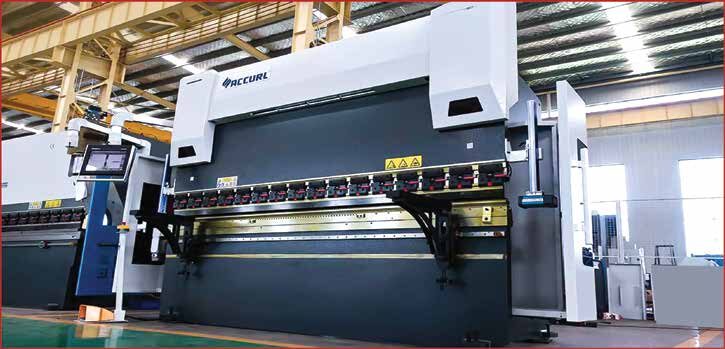
覆盖各生产工序的切割、钻孔、焊接、矫正和抛丸设备。

  • 液压剪切机

    切割

    液压剪切机

    将钢板和零件切割到规定尺寸。

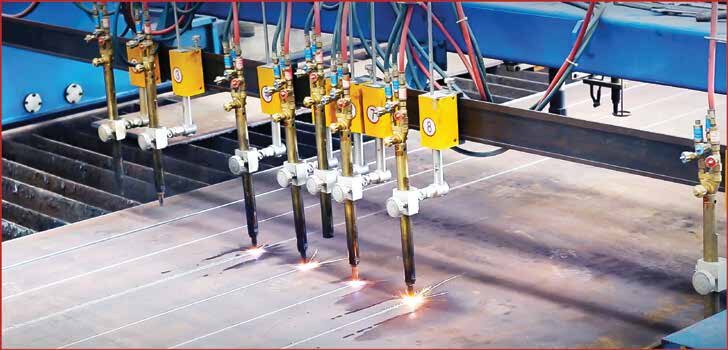
  • CNC 等离子及火焰切割机

    切割

    CNC 等离子及火焰切割机

    厚钢板的 CNC 轮廓切割。

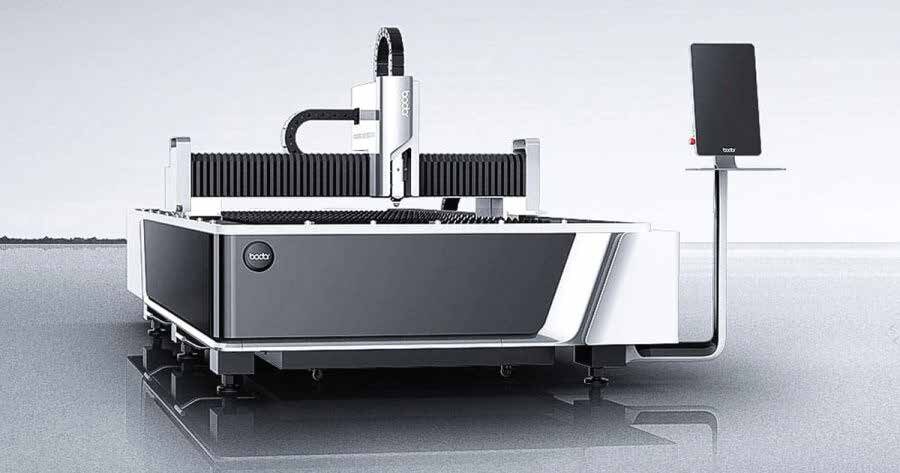
  • Bodor 激光切割机

    切割

    Bodor 激光切割机

    连接板和零件的精密激光切割。

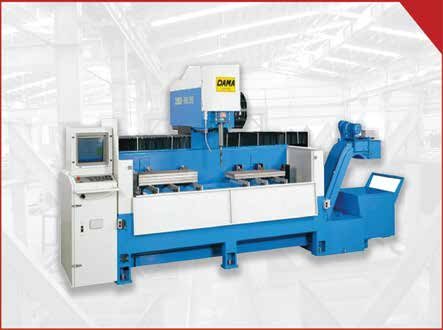
  • CNC 钻孔机

    连接板及零件加工

    CNC 钻孔机

    为连接板和构件钻螺栓孔。

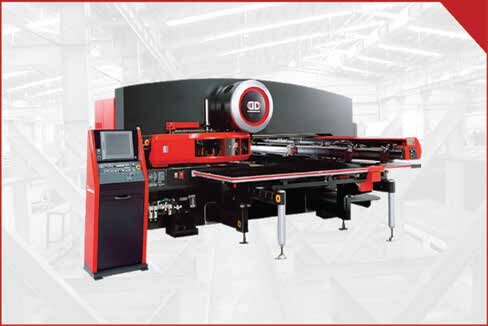
  • 冲孔机

    连接板及零件加工

    冲孔机

    连接板和连接件的批量冲孔。

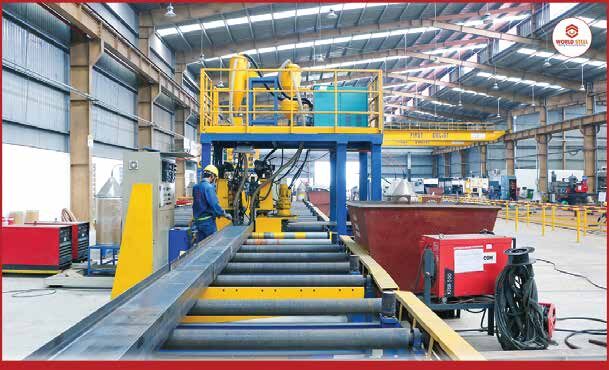
  • 自动 H 型钢焊接线

    H 型钢焊接

    自动 H 型钢焊接线

    H 型钢的组立和焊接。

  • 龙门焊机

    H 型钢焊接

    龙门焊机

    在龙门架上焊接组合梁。

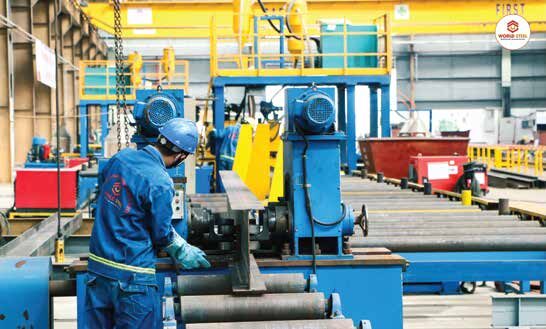
  • H 型钢矫正机

    矫正

    H 型钢矫正机

    矫正焊后翼缘变形。

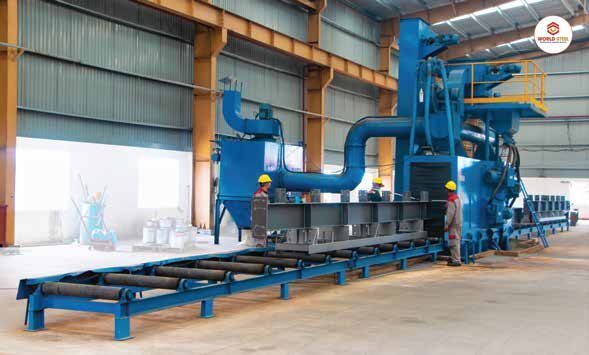
  • 抛丸机

    表面处理

    抛丸机

    涂装前清理构件表面。

工厂 QA/QC

质量控制流程

每道工序设有 QC 检验点,构件合格后才进入下一工序。

加工与检验流程图

  1. 1

    合格原材料

    热轧钢板在生产前经检验验收。

  2. 2

    切割、剪切、钻孔

    切割、剪切和钻孔后检验。

    QC003

  3. 3

    H 型钢组立及焊接

    H 型钢组立和焊接后检验。

  4. 4

    全部零件装配

    所有零件装配到构件后检验。

    QC004

  5. 5

    完成焊接

    焊缝外观检验和无损检测(UT、MT 等),最终检验。

    QC005 · QC009 · QC010

  6. 6

    表面处理

    喷砂或抛丸后检验。

  7. 7

    涂装

    涂层检验。

    QC006

  8. 8

    发货

    通过所有检验点的构件出厂。

质量检验流程

  1. 01进料检验
  2. 02钻孔及切割工序检验
  3. 03最终组装工序检验
  4. 04细部焊接工序检验
  5. 05清理工序检验
  6. 06涂装工序检验
  7. 07构件编码系统
质量控制原则

质量控制原则

  • 所有生产工序均由 QC 检验。
  • 不合格工序返工并复检合格后,方可进入下一工序。
  • 发现缺陷或不符合项时,QC 挂 Hold 标签并开具 NCR。

NCR

质量与安全方针

质量与安全方针

努力成为越南建筑市场领先的服务提供商之一。

  • 按 ISO 9001、ISO 45001:2018 和 AC472 建立、实施、保持并持续改进一体化管理体系。
  • 更新和现代化设备,将高新技术应用于生产。
  • 提供安全健康的工作环境。
  • 吸引高技能人才,并通过培训提升员工能力。
  • 持续提高产品质量和生产效率。

ISO 9001 · ISO 45001 · AC472

国际标准

生产标准

设计、制作和材料符合美国、欧洲、澳大利亚和日本标准,并获国际认证。

查看认证

设计标准

  • IBC 2024国际建筑规范
  • AISC 360-22钢结构建筑设计规范
  • AISI S100-2020冷弯型钢构件设计规范
  • ASCE/SEI 7-22建筑物最小设计荷载
  • MBMA 2018金属建筑系统手册
  • AWS D1.1/D1.1M:2020钢结构焊接规范

工厂认证

  • ISO 9001:2015质量管理体系
  • ISO 14001:2015环境管理体系
  • ISO 45001:2018职业健康安全管理体系
  • ISO 3834-2:2021熔化焊质量要求
  • EN 1090-1:2009+A1:2011钢结构制作(欧洲标准)
  • AS/NZS 5131:2016钢结构制作与安装(澳大利亚、新西兰)
  • IAS AC472钢结构制造商检验计划(美国)

材料及材料标准

材料来源

  • 原材料来自欧洲、日本、韩国、台湾等地。
  • 原材料均附原产地证明。
  • 原材料符合 ASTM 及 BS、JIS 等标准。

热轧钢板及型钢

  • ASTM A572/A572M
  • ASTM A36/A36M
  • AS/NZS 3678
  • AS/NZS 3679.1
  • AS/NZS 1594
  • EN 10025
  • JIS G3101
  • JIS G3106
  • JIS G3136
  • GB/T 1591
  • GB/T 700

钢管及方矩管

  • ASTM A500/A500M
  • ASTM A53/A53M
  • AS/NZS 1163
  • EN 10219
  • EN 10210
  • JIS G3444
  • JIS G3466
  • GB/T 700

檩条、屋面墙面板及楼承板

  • AS 1397
  • AS/NZS 2728
  • JIS G3350

螺栓、螺母及垫圈

  • ASTM F3125/F3125M
  • ASTM A563/A563M
  • ASTM F436/F436M
  • EN 14399
  • AS/NZS 1252.1
  • AS 1112
  • AS 1237.1
  • JIS B1180
  • JIS B1181
  • JIS B1256
  • DIN 933
  • DIN 934
  • DIN 125
  • DIN 127

不锈钢

  • ASTM/ASME A/SA-276
  • ASTM/ASME A/SA-312

按要求提供材料认证

根据项目或客户要求,材料可能需要以下认证之一(需逐项确认):

  • BSI Benchmark
  • FPC-BC1
  • EN 10204 3.1
  • CE marking
  • JIS Mark