
品質管理のルール
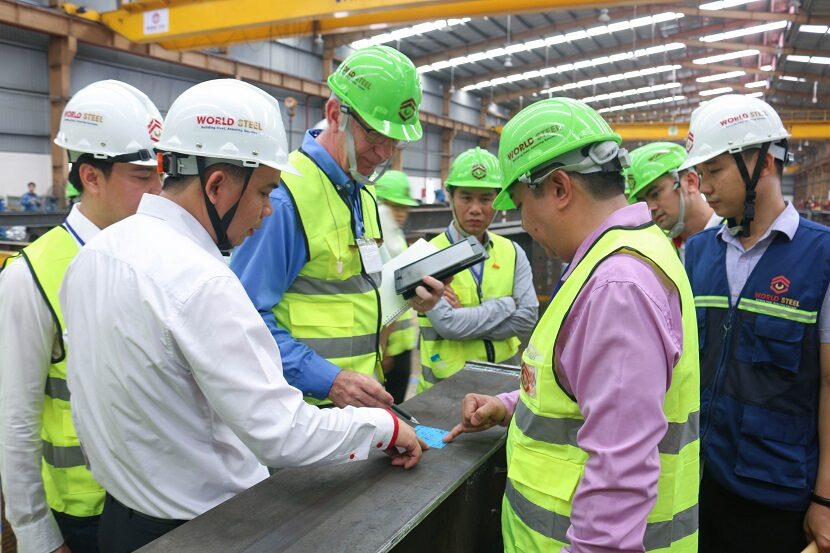
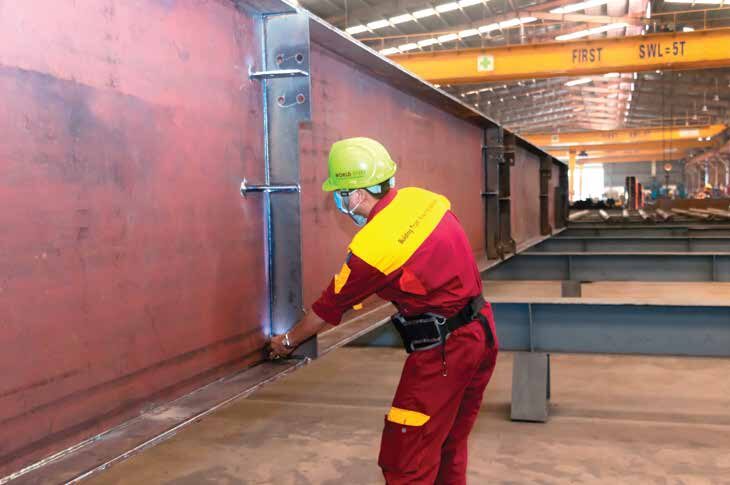
- すべての製作工程を QC が検査します。
- 不合格の工程は手直し後に再検査し、合格してから次工程へ進みます。
- 欠陥や不適合が見つかった場合、QC は Hold タグを付け NCR を発行します。
NCR
生産能力
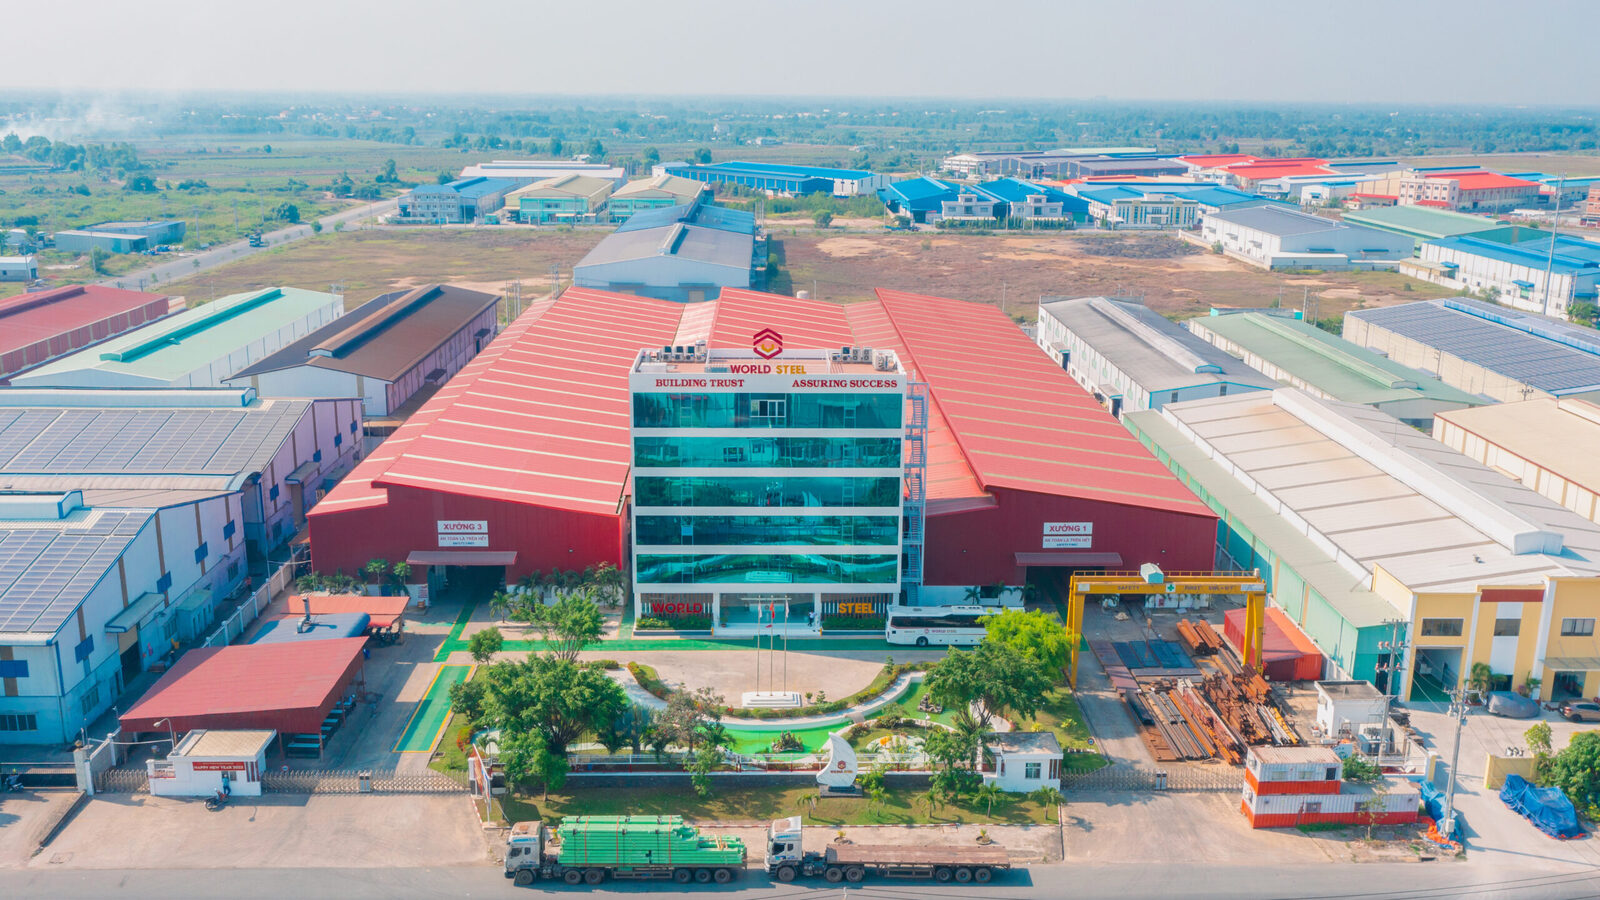
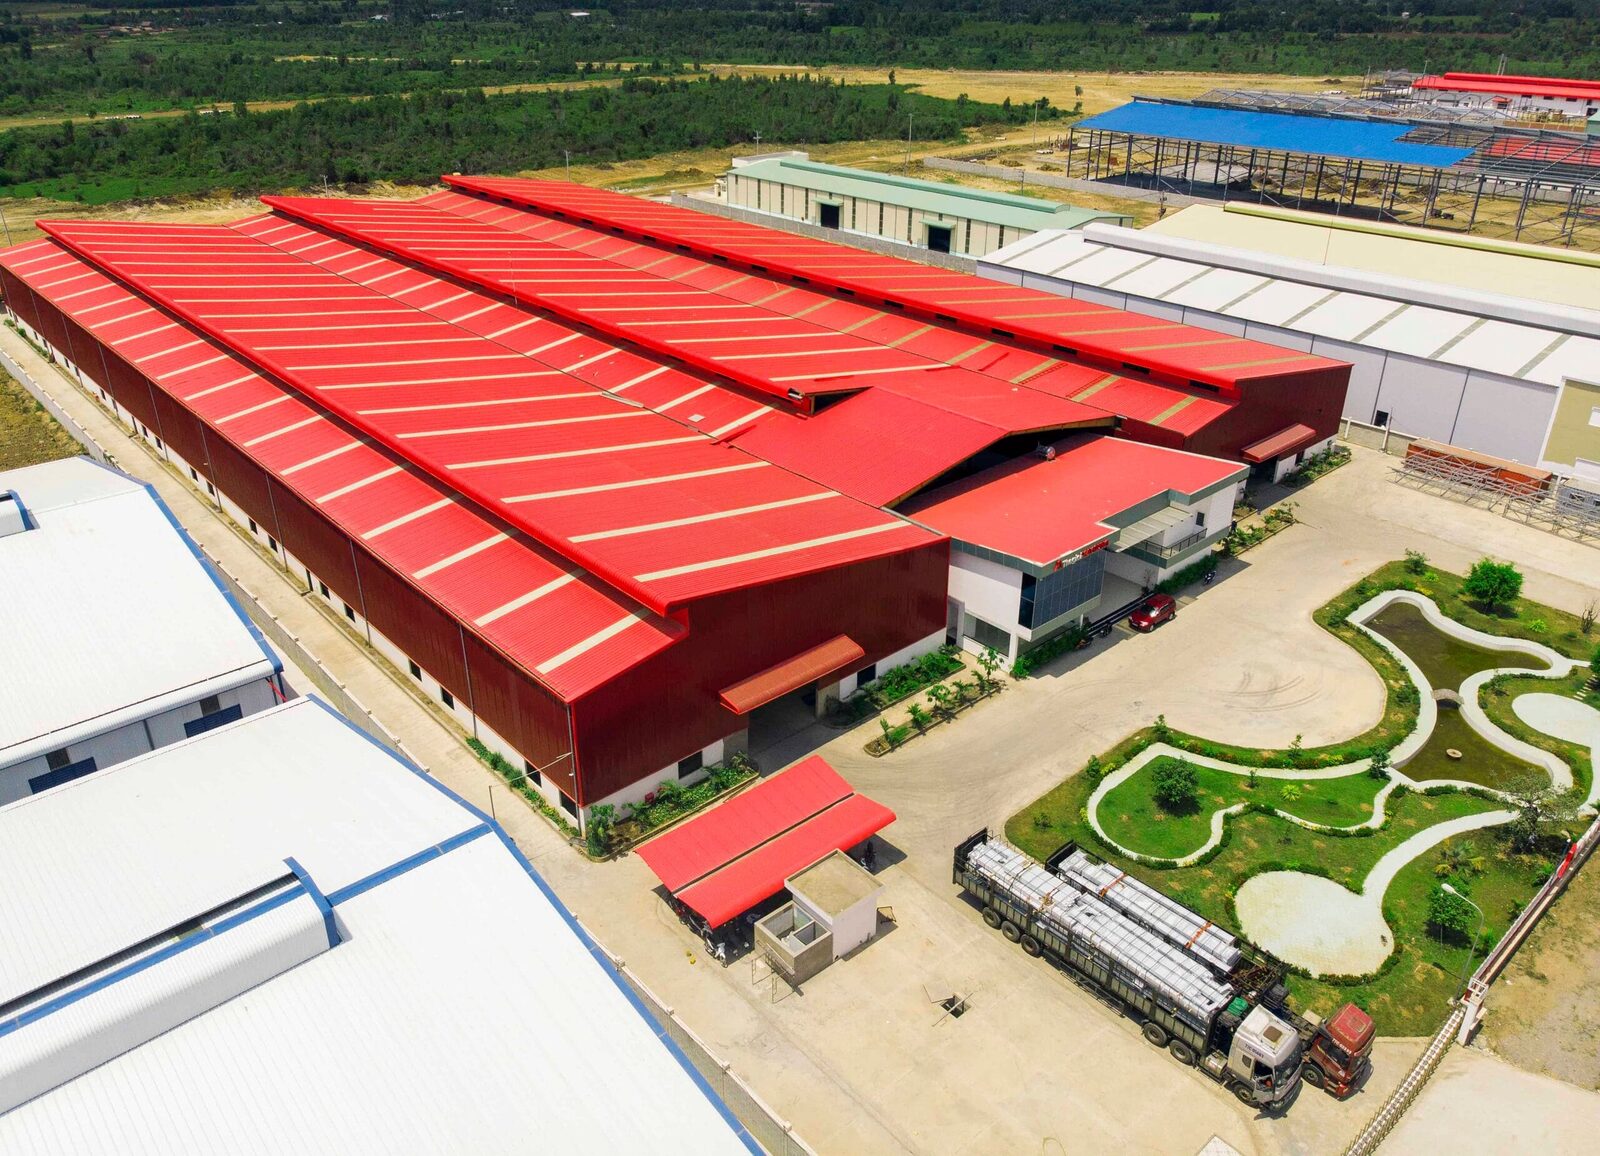
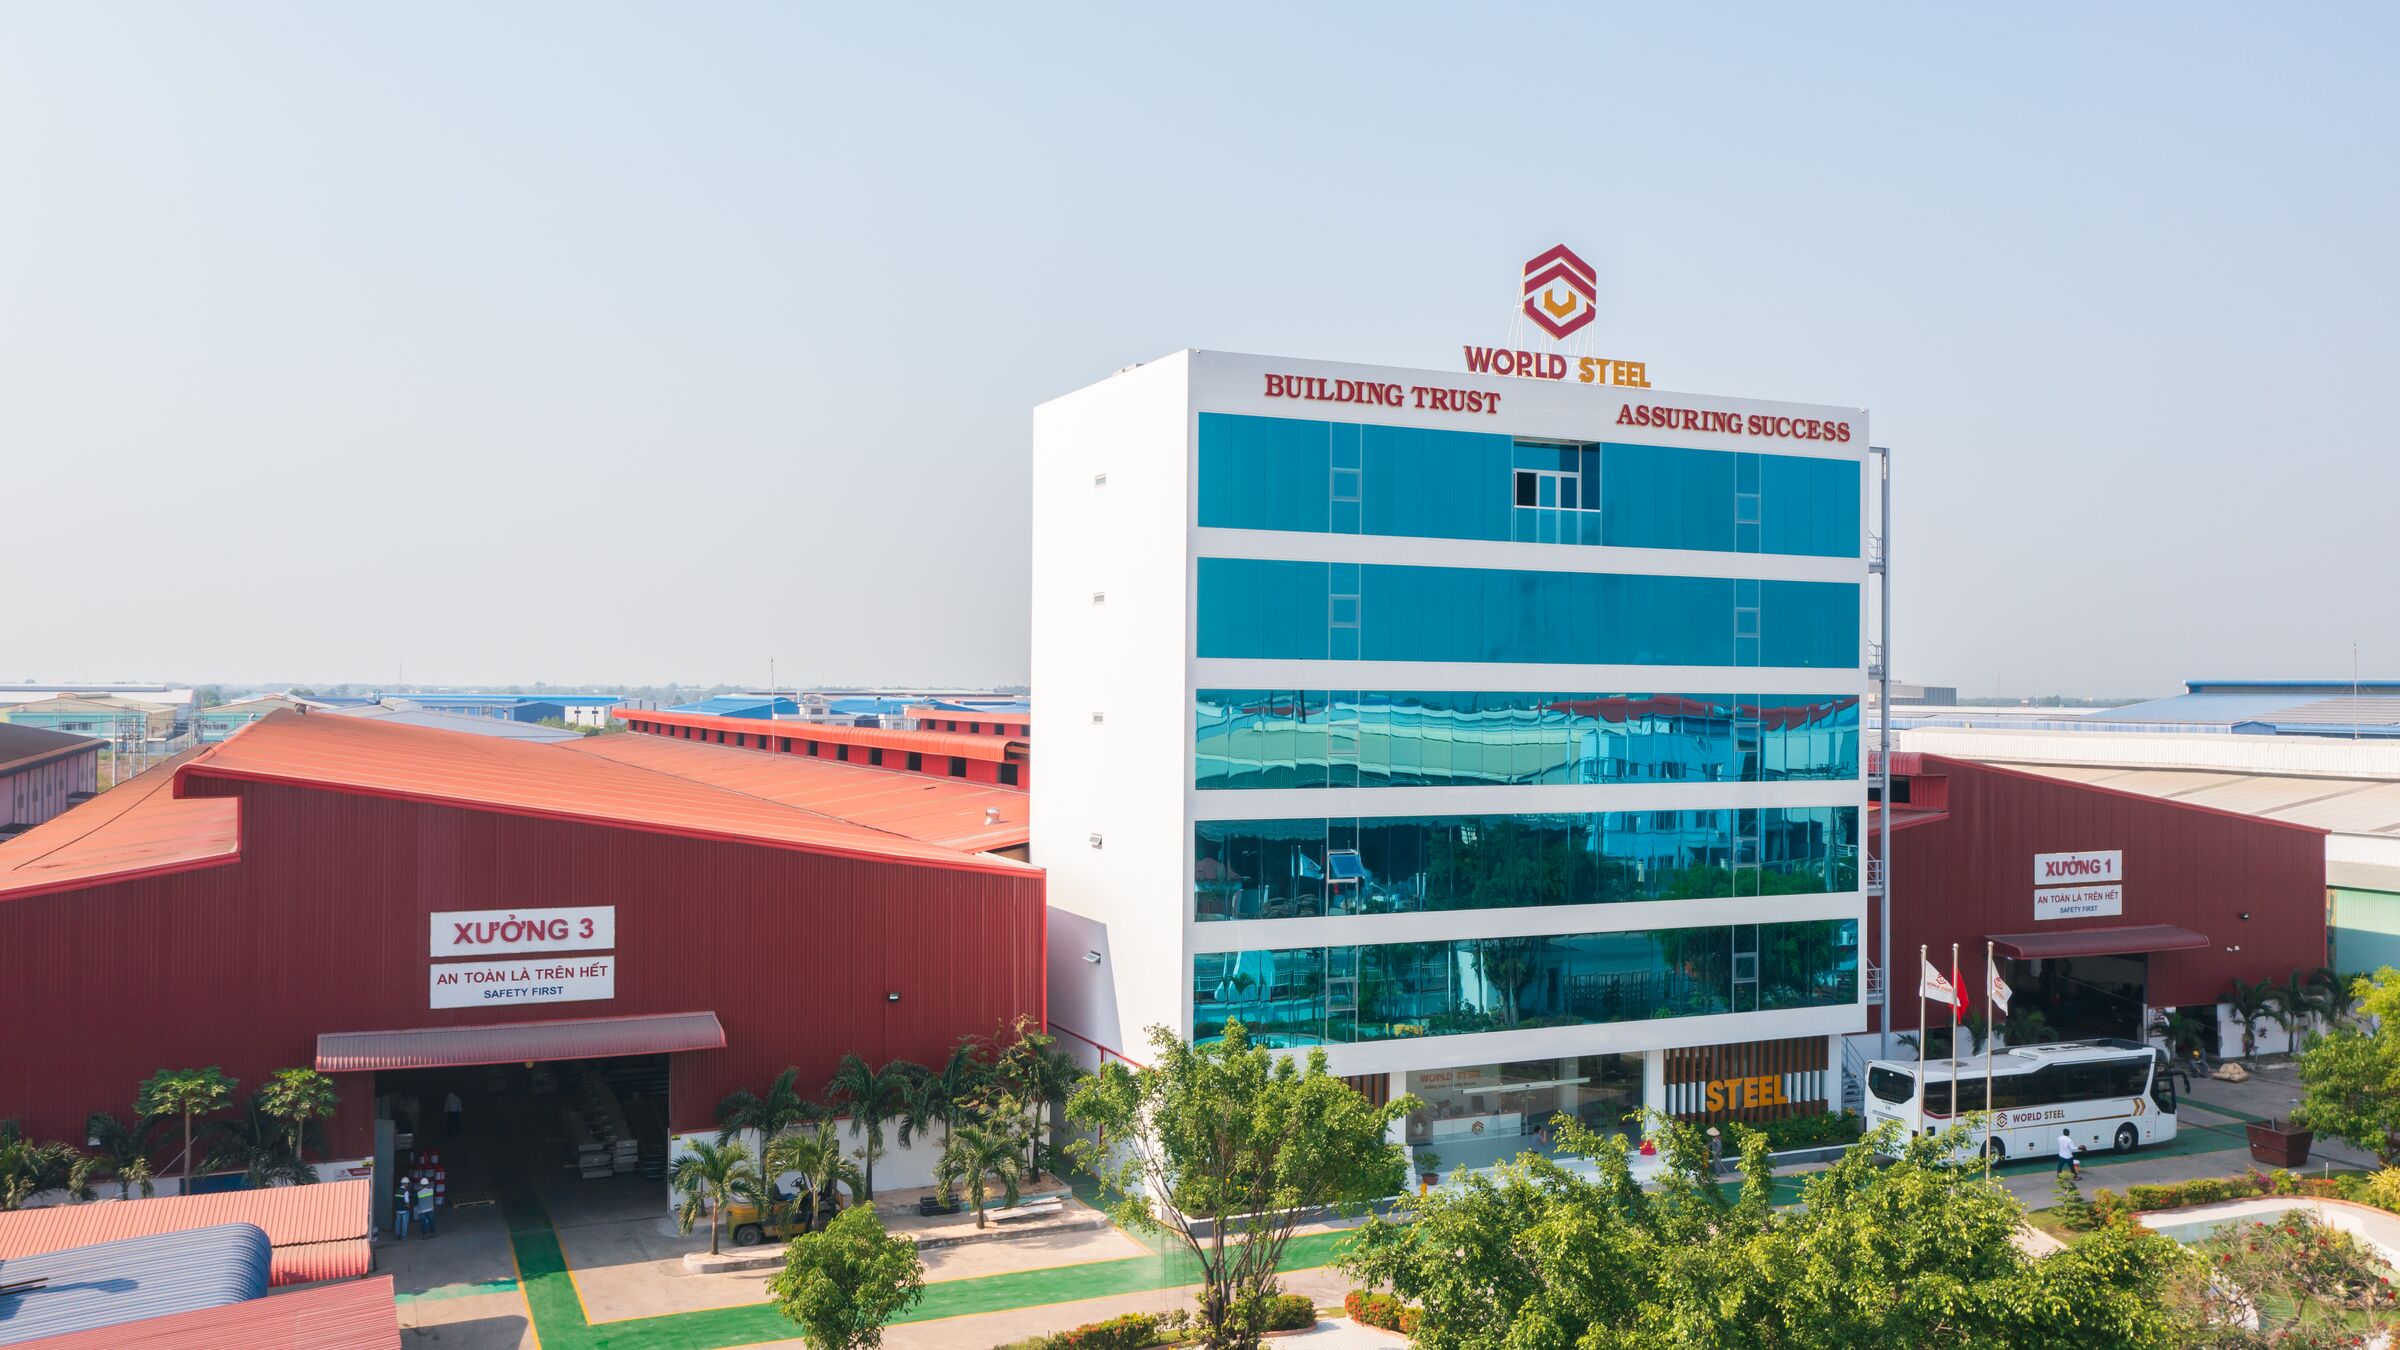
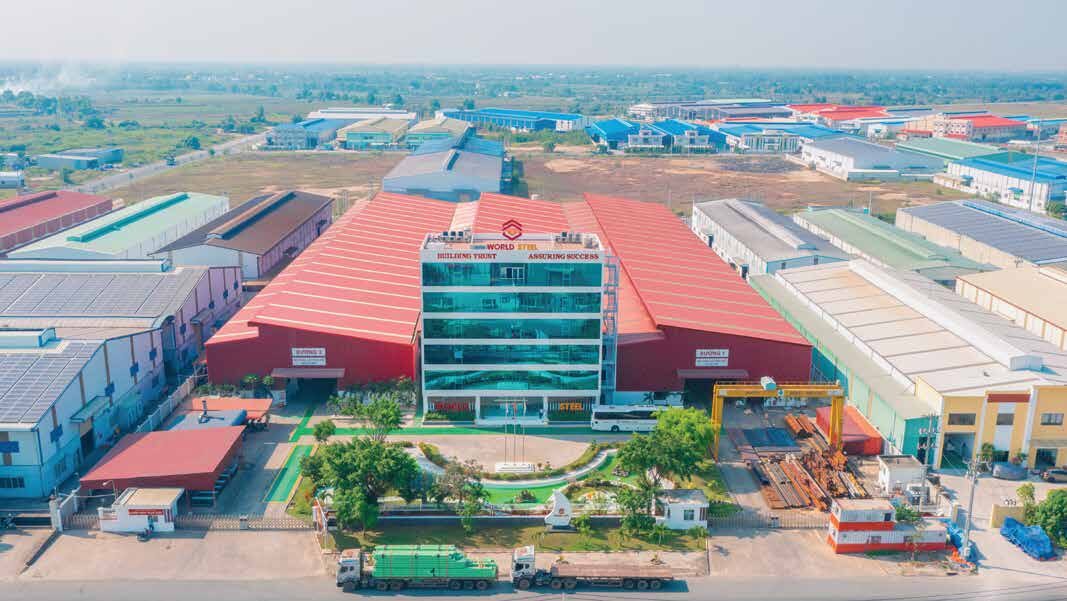
タイニン省ハイソン工業団地の 20,000 m² の鉄骨工場。月産 2,500 トン、すべての工程を QC が検査し、国内外のプロジェクトに供給します。
ベトナム・タイニン省ドゥックホア社 ハイソン工業団地(第3+4期)7号通り Lot Q9-10-15-16
工場の詳細
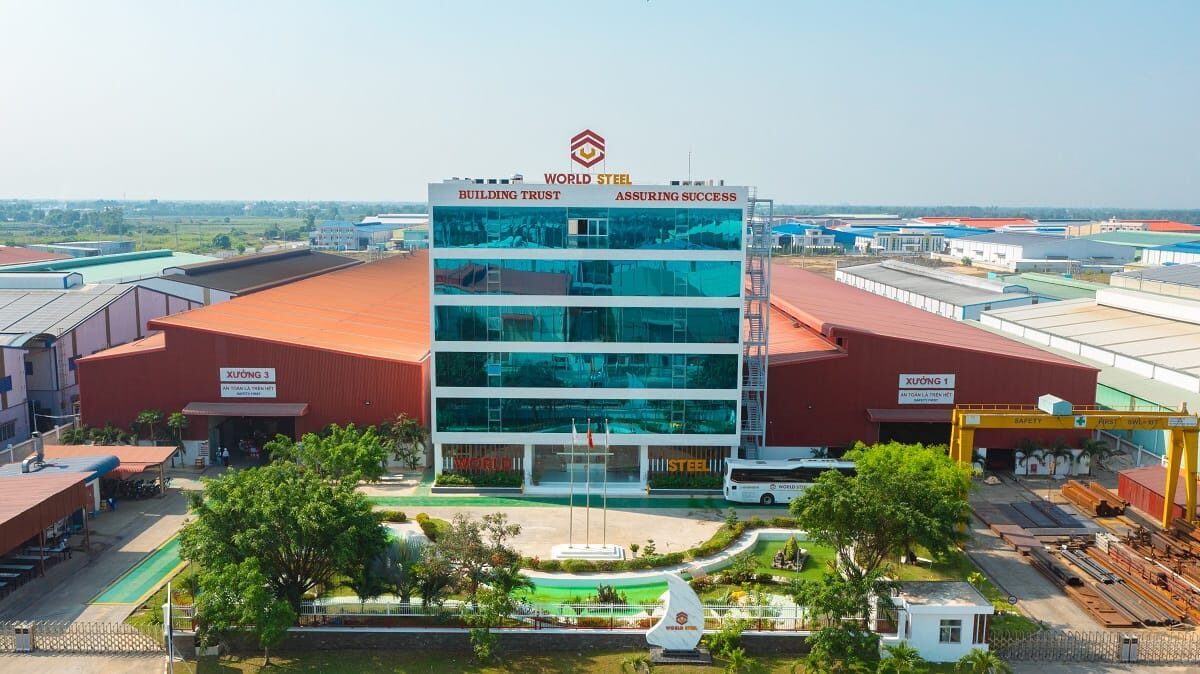
World Steel Group の鉄骨工場は、ベトナム・タイニン省ドゥックホア社、ハイソン工業団地(第3+4期)7号通り Lot Q9-10-15-16 にあります。敷地面積 20,000 m²、2016年に稼働し、月産 2,500 トンの鉄骨を製作しています。
最大の部材から最小の部品まで、複雑なものから単純なものまで、大型部材・組立部材や製作が難しい特殊鉄骨を含め、一式で製作します。すべての工程は ISO 9001 と IAS AC472 の品質マネジメントシステムに基づき QC が検査します。
鋼板から部材まで
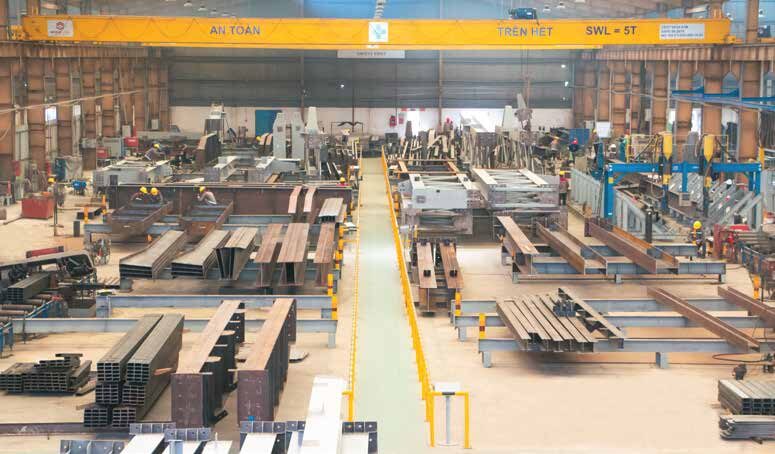
工場内の 10 工程。各工程で QC が確認してから次へ進みます。
原産地証明付きの熱間圧延鋼板・形鋼は、受入検査に合格してから製作に入ります。
CNC プラズマ・ガス切断機、Bodor レーザー切断機、油圧切断機で工作図どおりに切断します。
エンドプレート、スチフナー、接合部品の CNC 穴あけ、パンチング、マーキング。
自動ビーム溶接ラインとガントリー溶接機で H 形鋼を組立・溶接します。
溶接後のフランジのひずみをビーム矯正機で修正します。
プレート・スチフナー・部品を図面どおりに取り付け、溶接前に QC が確認します。
全溶接部の本溶接、外観検査と非破壊検査(UT、MT)。
塗装前にショットブラスト機で表面を清浄にします。
プロジェクト指定の塗装仕様で塗装し、QC が塗膜を検査、トレーサビリティ用の部材番号を表示します。
部材番号ごとに積み込み、現場または輸出港へ出荷します。
技術設備
各製作工程に対応する切断・穴あけ・溶接・矯正・ショットブラスト設備。
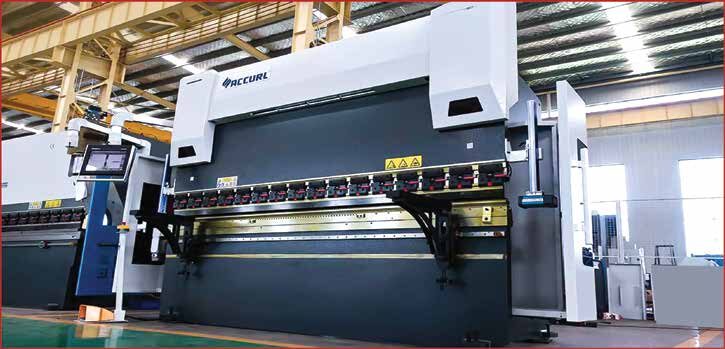
切断
鋼板や部品を所定の寸法に切断します。
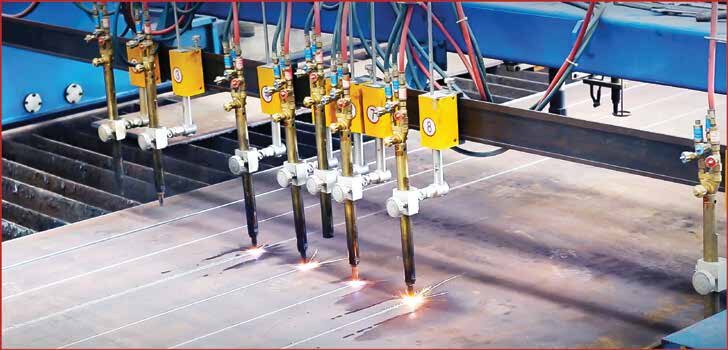
切断
厚板の CNC 形状切断。
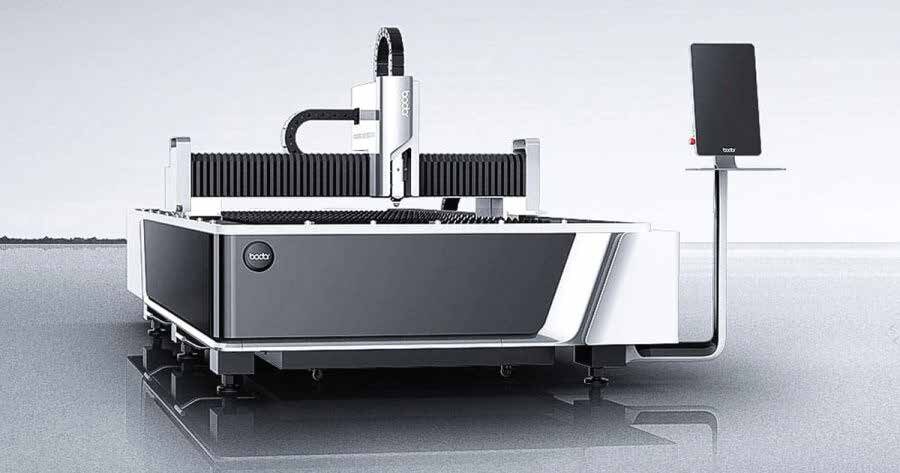
切断
プレートや部品の高精度レーザー切断。
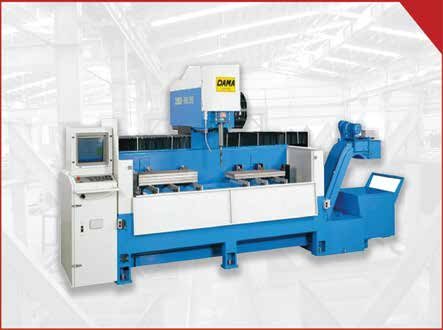
プレート・部品加工
プレートや部材にボルト穴をあけます。
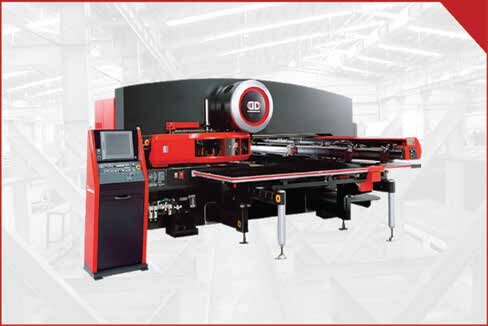
プレート・部品加工
プレートや接合部品の連続穴あけ。
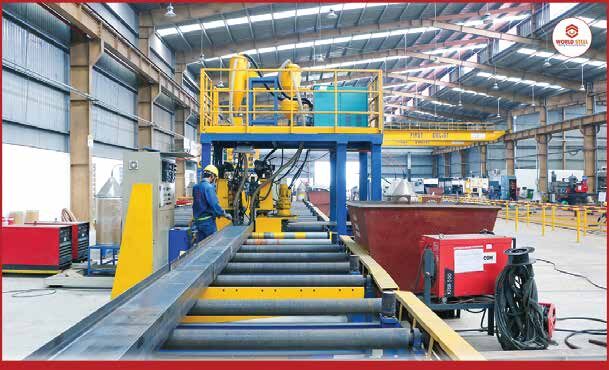
H形鋼溶接
H 形鋼の組立と溶接。

H形鋼溶接
ガントリーフレームで組立梁を溶接します。
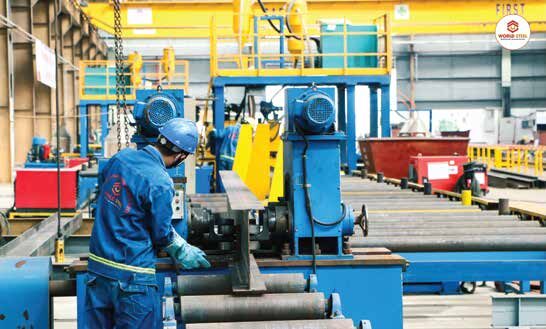
矯正
溶接後のフランジのひずみを修正します。
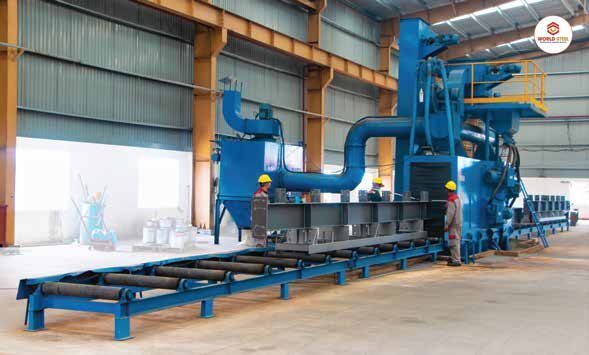
下地処理
塗装前に部材表面を清浄にします。
工場の QA/QC
各工程に QC 検査ポイントがあり、合格した部材だけが次工程へ進みます。
熱間圧延鋼板は製作前に検査・受入されます。
切断・せん断・穴あけ後の検査。
QC003
H 形鋼の組立・溶接後の検査。
全部品を部材に取り付けた後の検査。
QC004
溶接外観検査と非破壊検査(UT、MT など)、最終検査。
QC005 · QC009 · QC010
サンドまたはショットブラスト後の検査。
塗膜検査。
QC006
すべての検査に合格した部材が出荷されます。
NCR
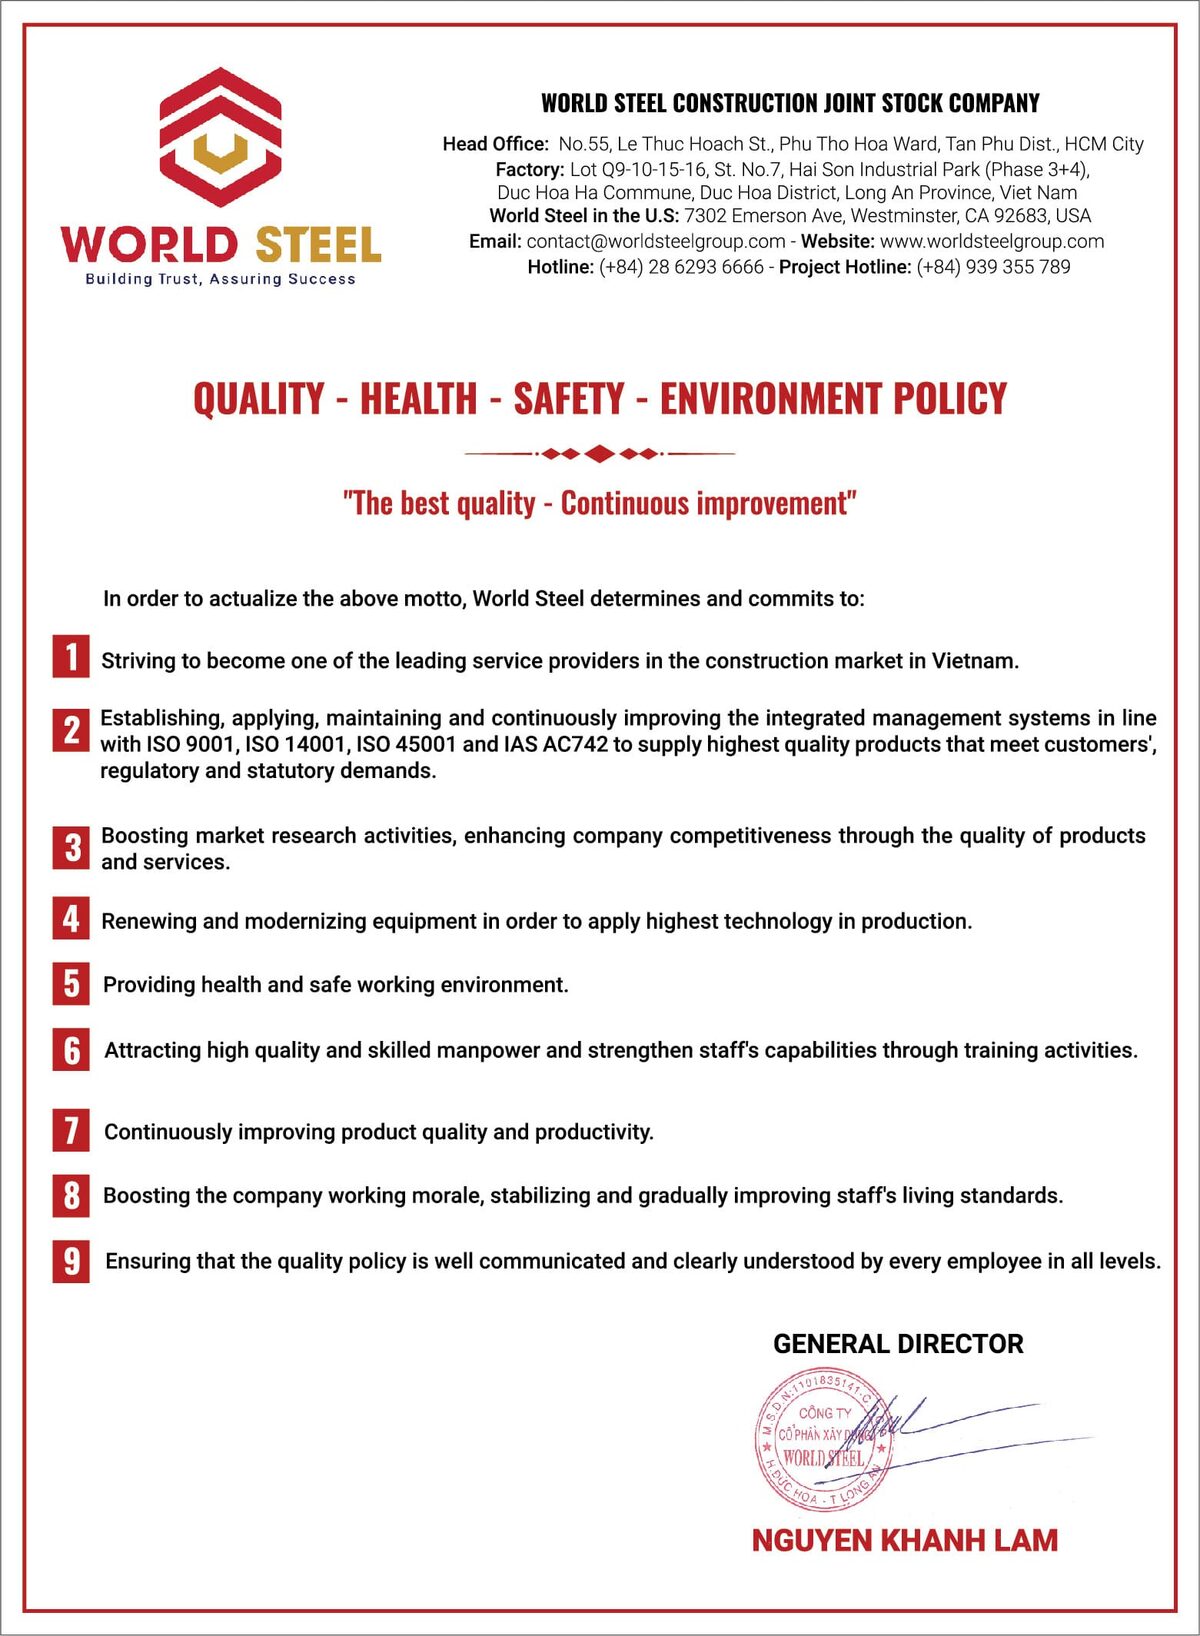
ベトナムの建設市場で有数のサービス提供者になることを目指します。
ISO 9001 · ISO 45001 · AC472
国際規格
米国・欧州・豪州・日本の規格に基づく設計・製作・材料と国際認証。
プロジェクトやお客様の要求により、以下のいずれかの認証が必要になる場合があります(個別に確認します)。
工場の写真