Le partenaire de confiance des investisseurs étrangers au Vietnam

Capacité de production

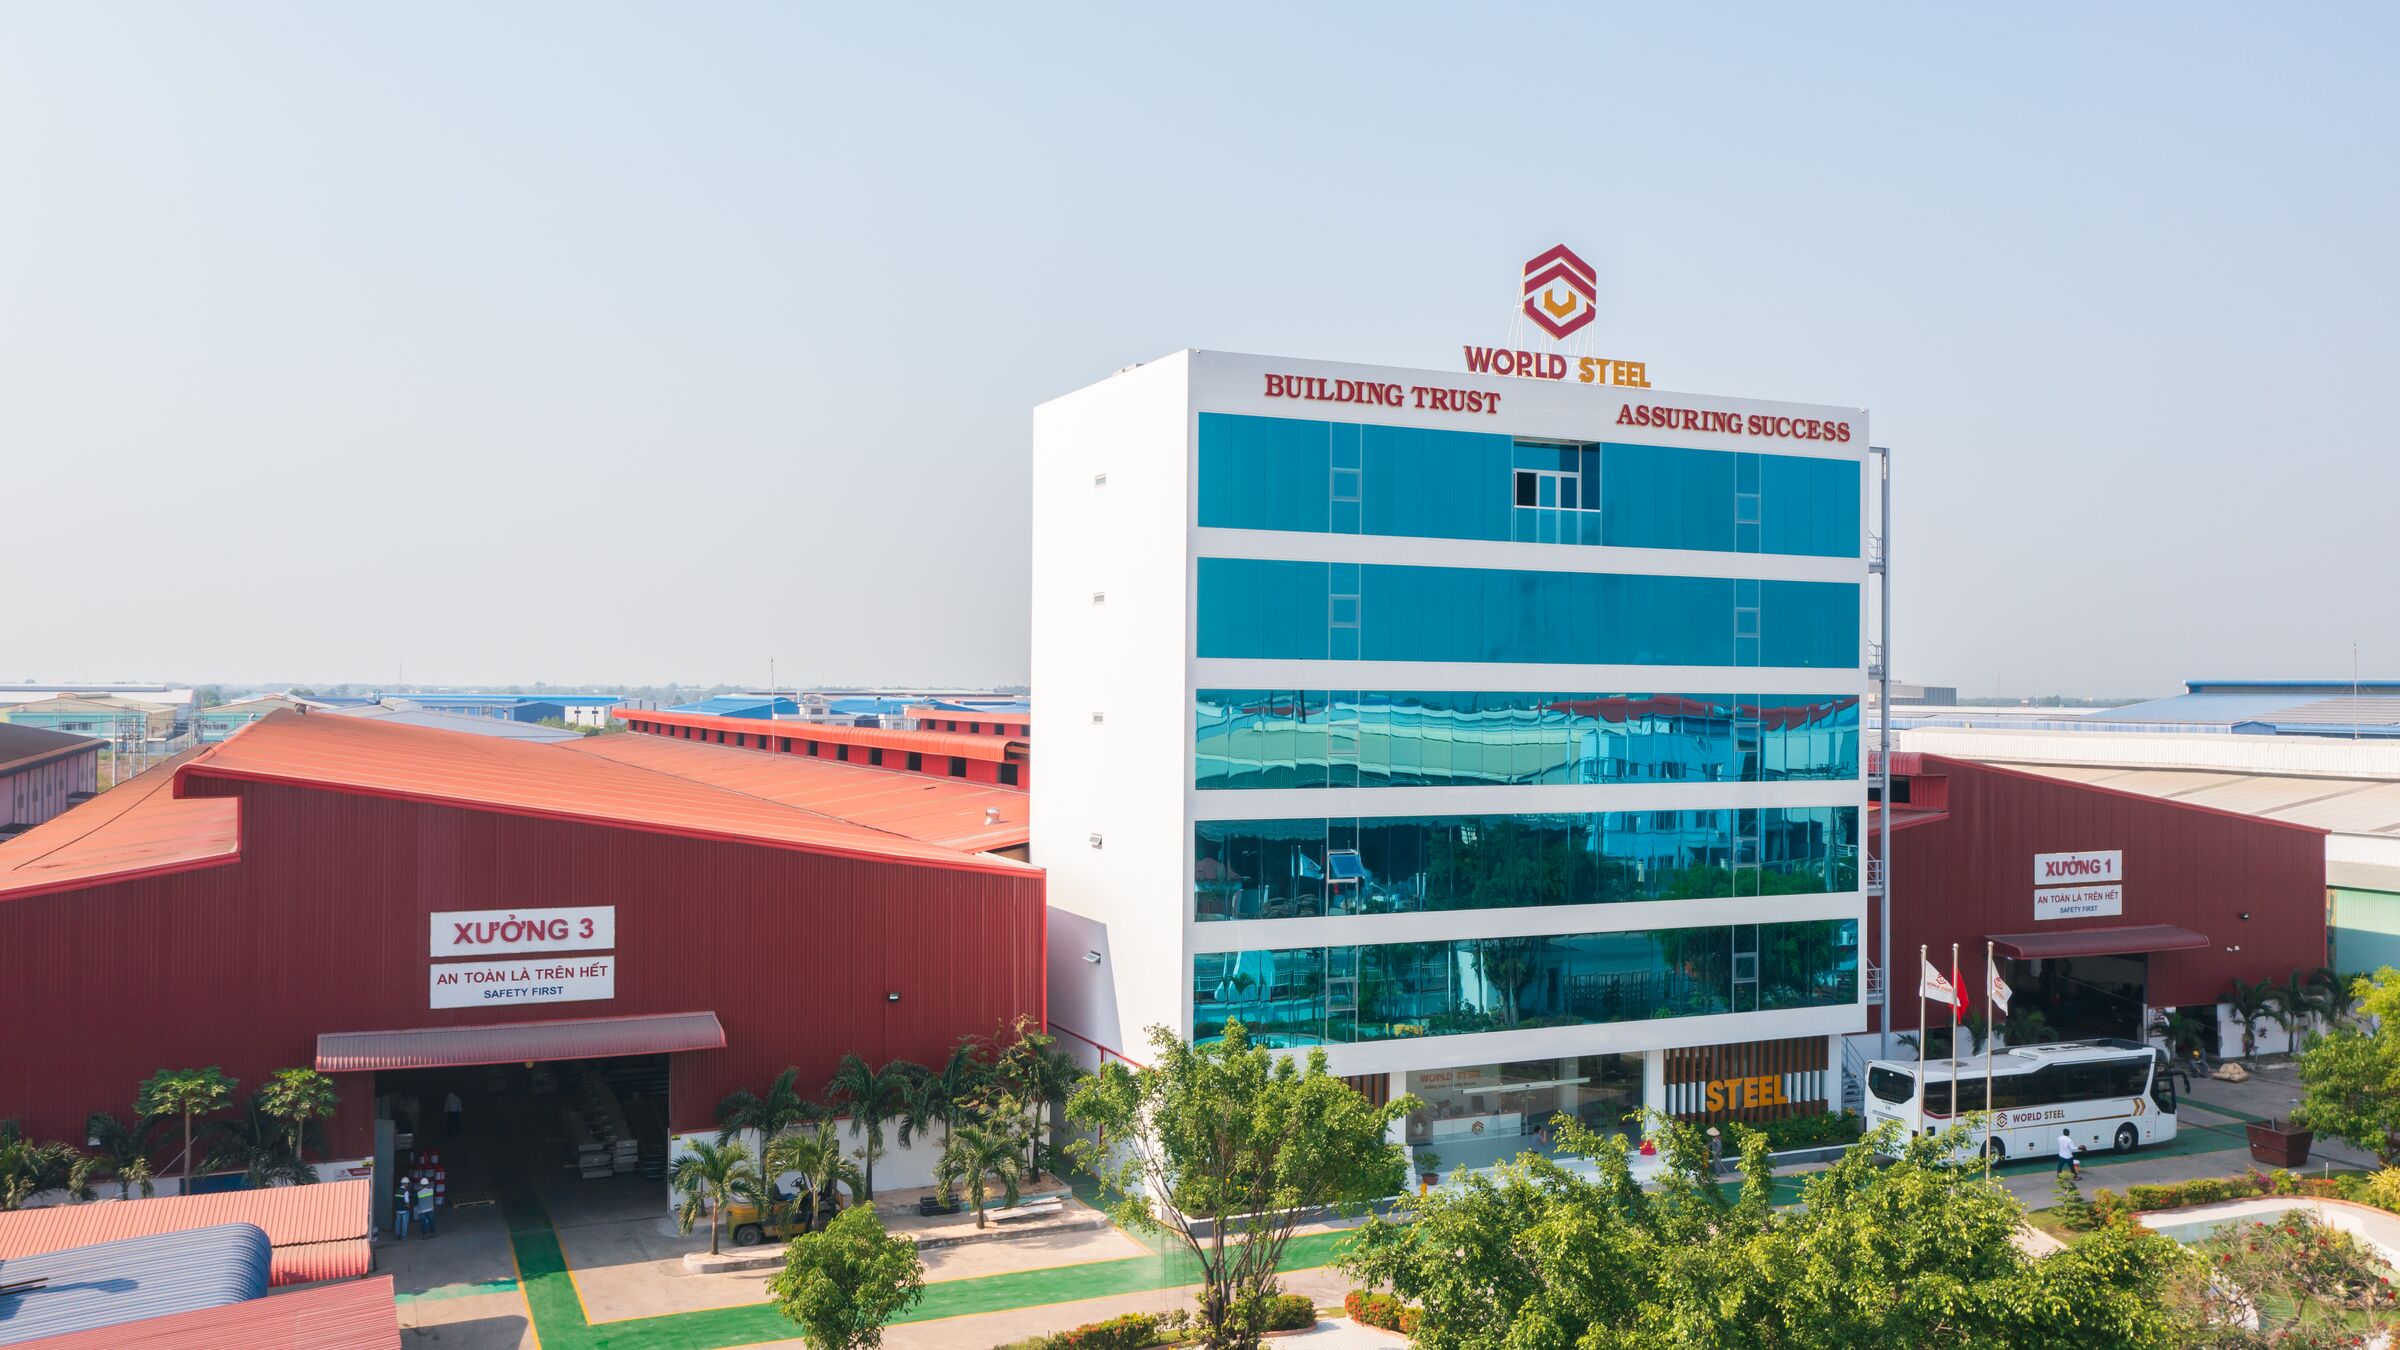
Usine World Steel

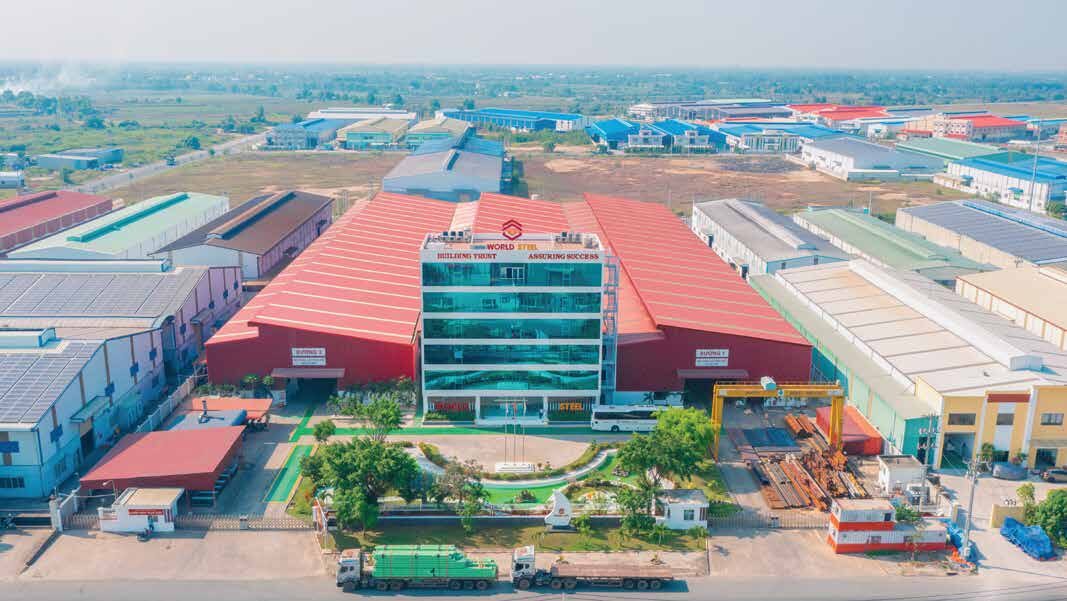
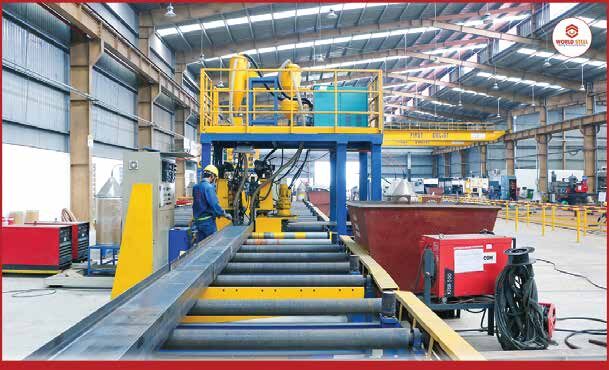
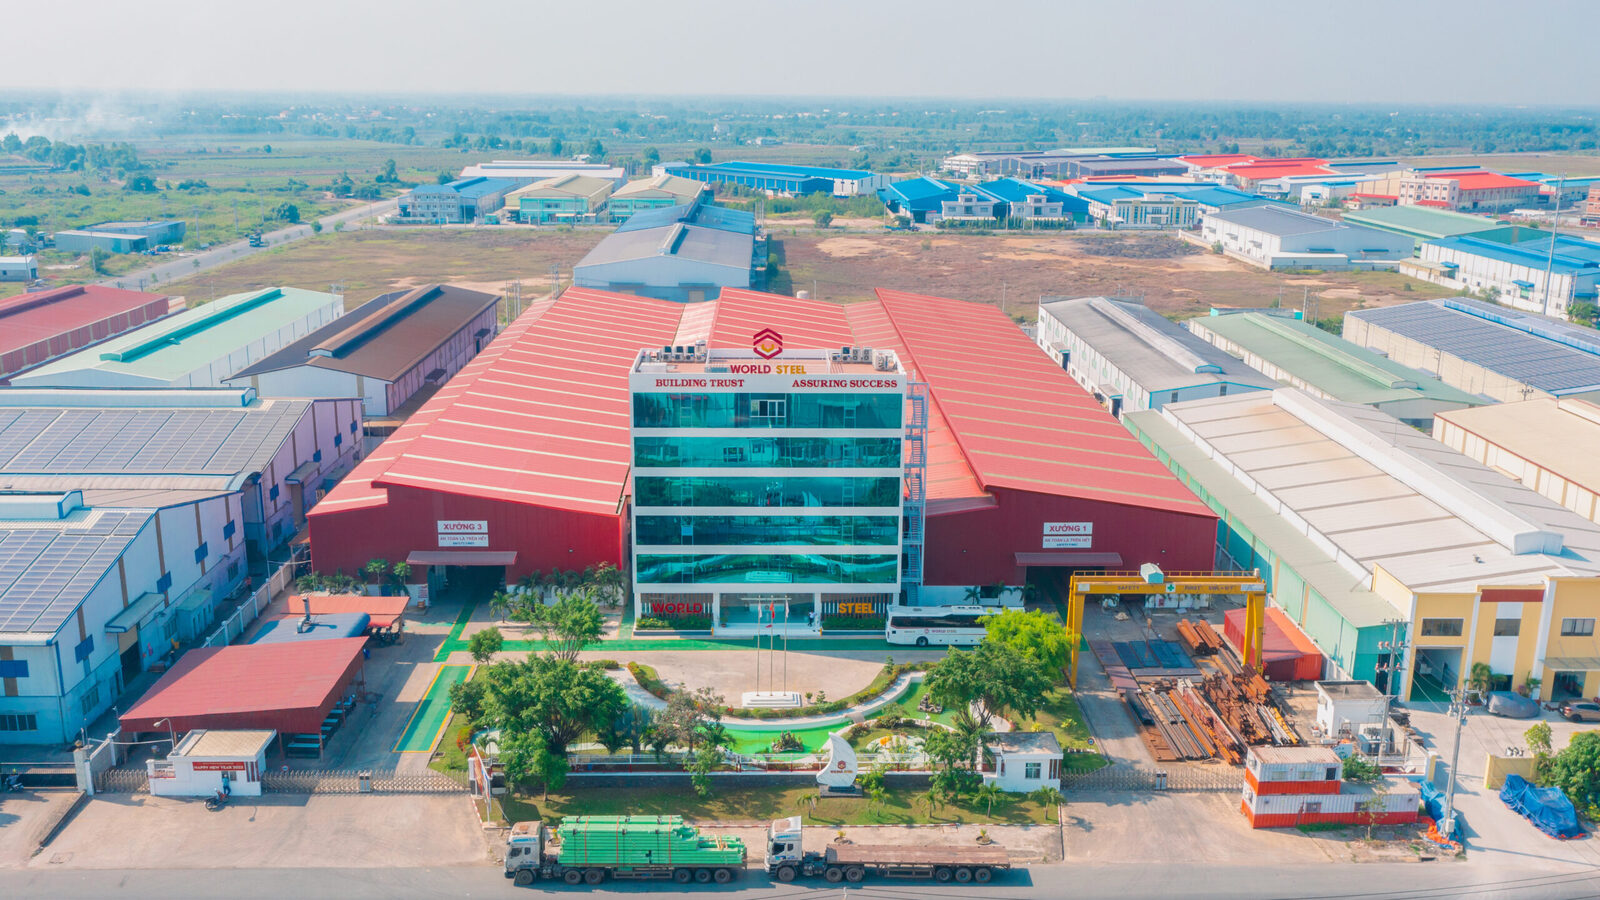
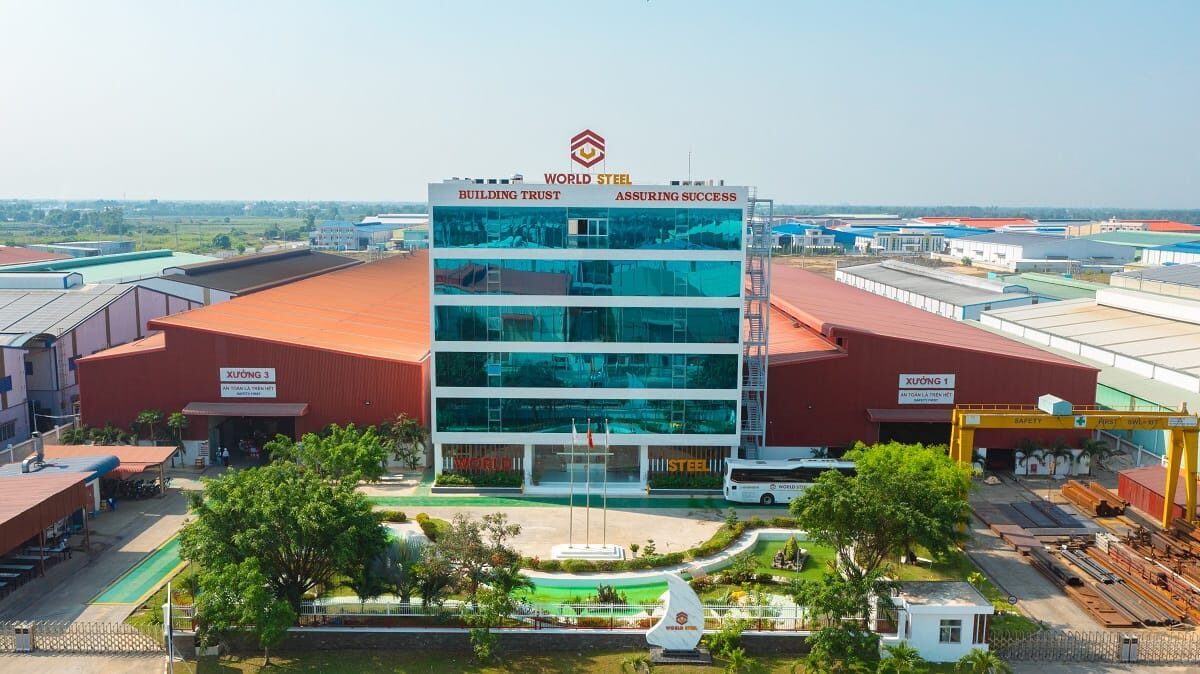
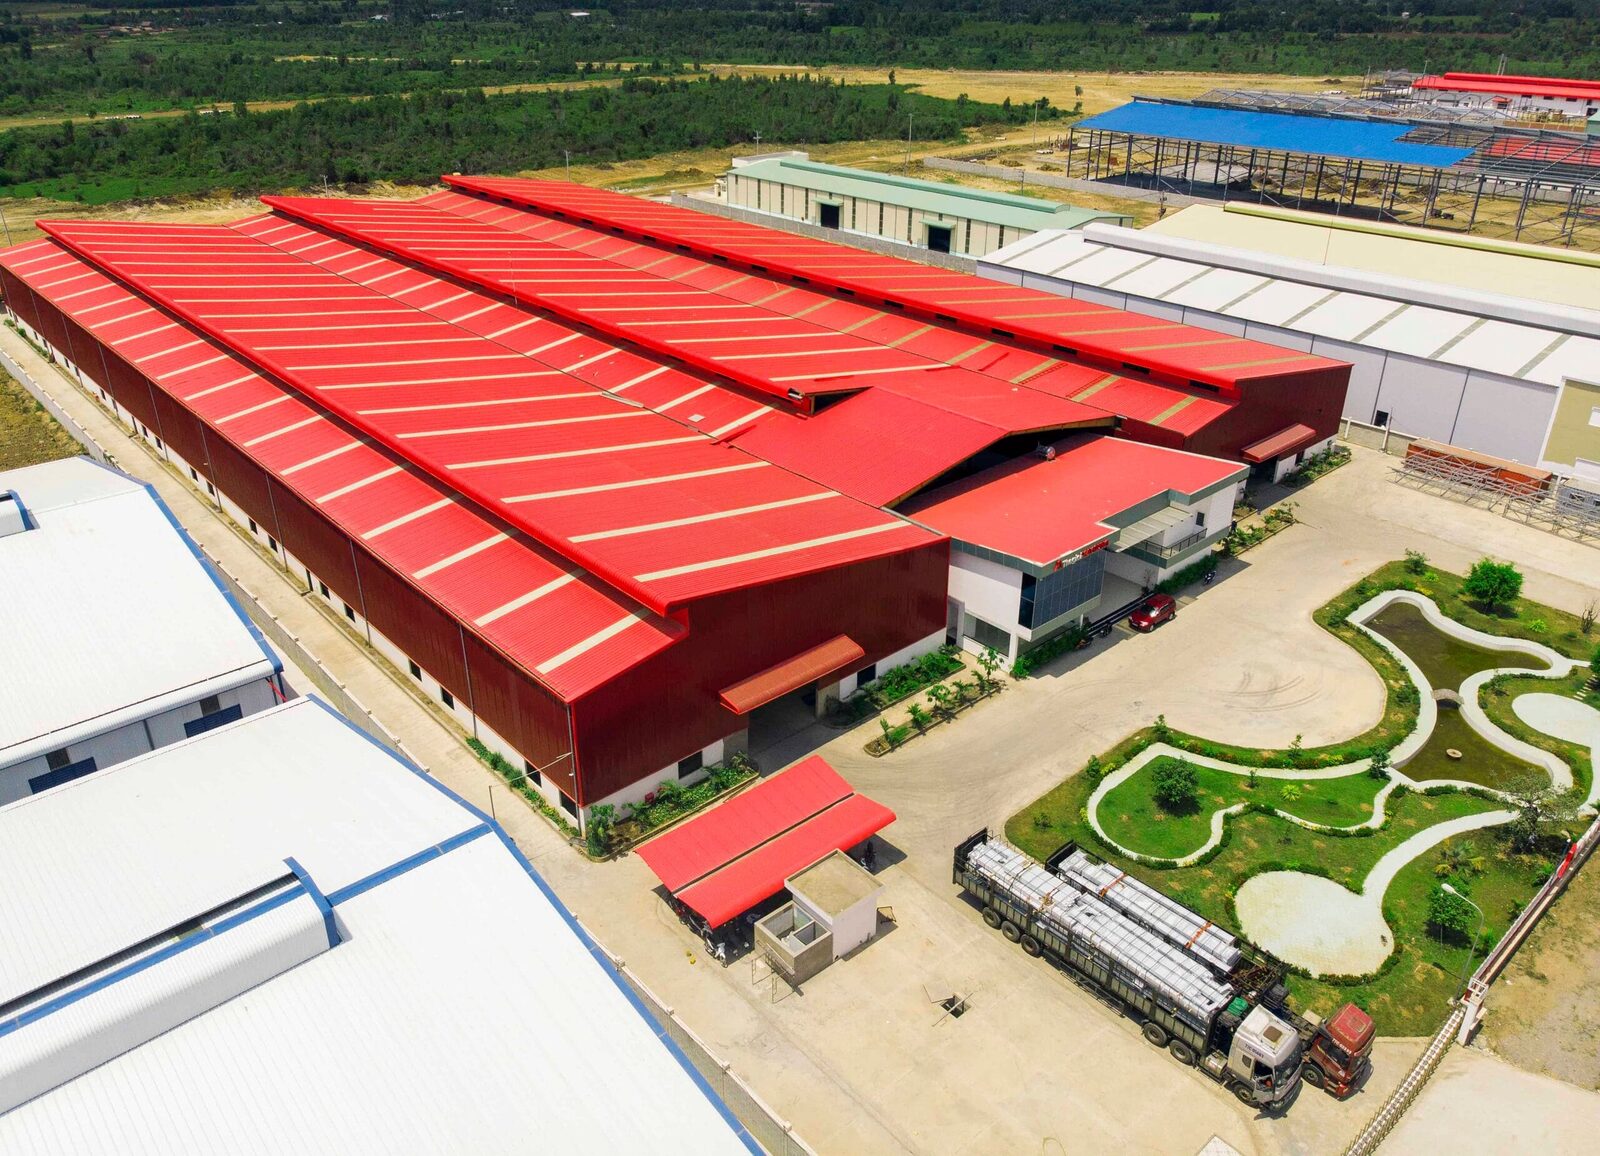
Une usine de charpente métallique de 20 000 m² au parc industriel de Hai Son, Tay Ninh, qui produit 2 500 tonnes par mois, chaque étape contrôlée par le QC, pour des projets au Vietnam et à l’export.

Lot Q9-10-15-16, rue n° 7, parc industriel de Hai Son (phases 3+4), commune de Duc Hoa, province de Tay Ninh, Vietnam

Informations détaillées

Usine de charpente métallique World Steel

L’usine de charpente métallique de World Steel Group se trouve au lot Q9-10-15-16, rue n° 7, parc industriel de Hai Son (phases 3+4), commune de Duc Hoa, province de Tay Ninh, Vietnam. D’une surface de 20 000 m², elle a ouvert en 2016 et produit 2 500 tonnes de charpente par mois.

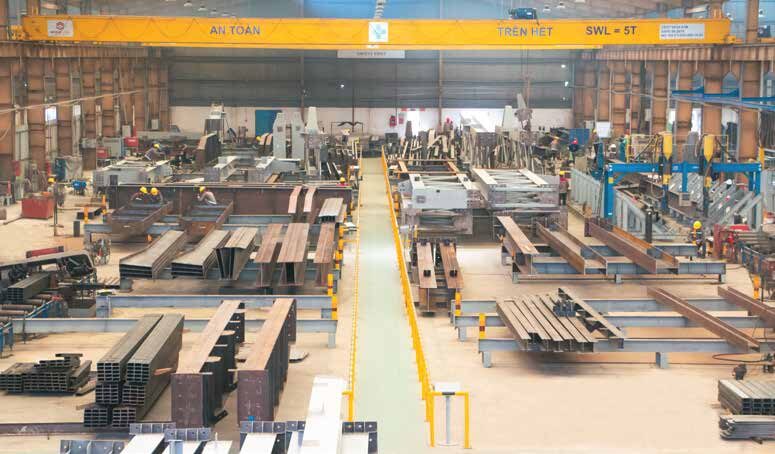
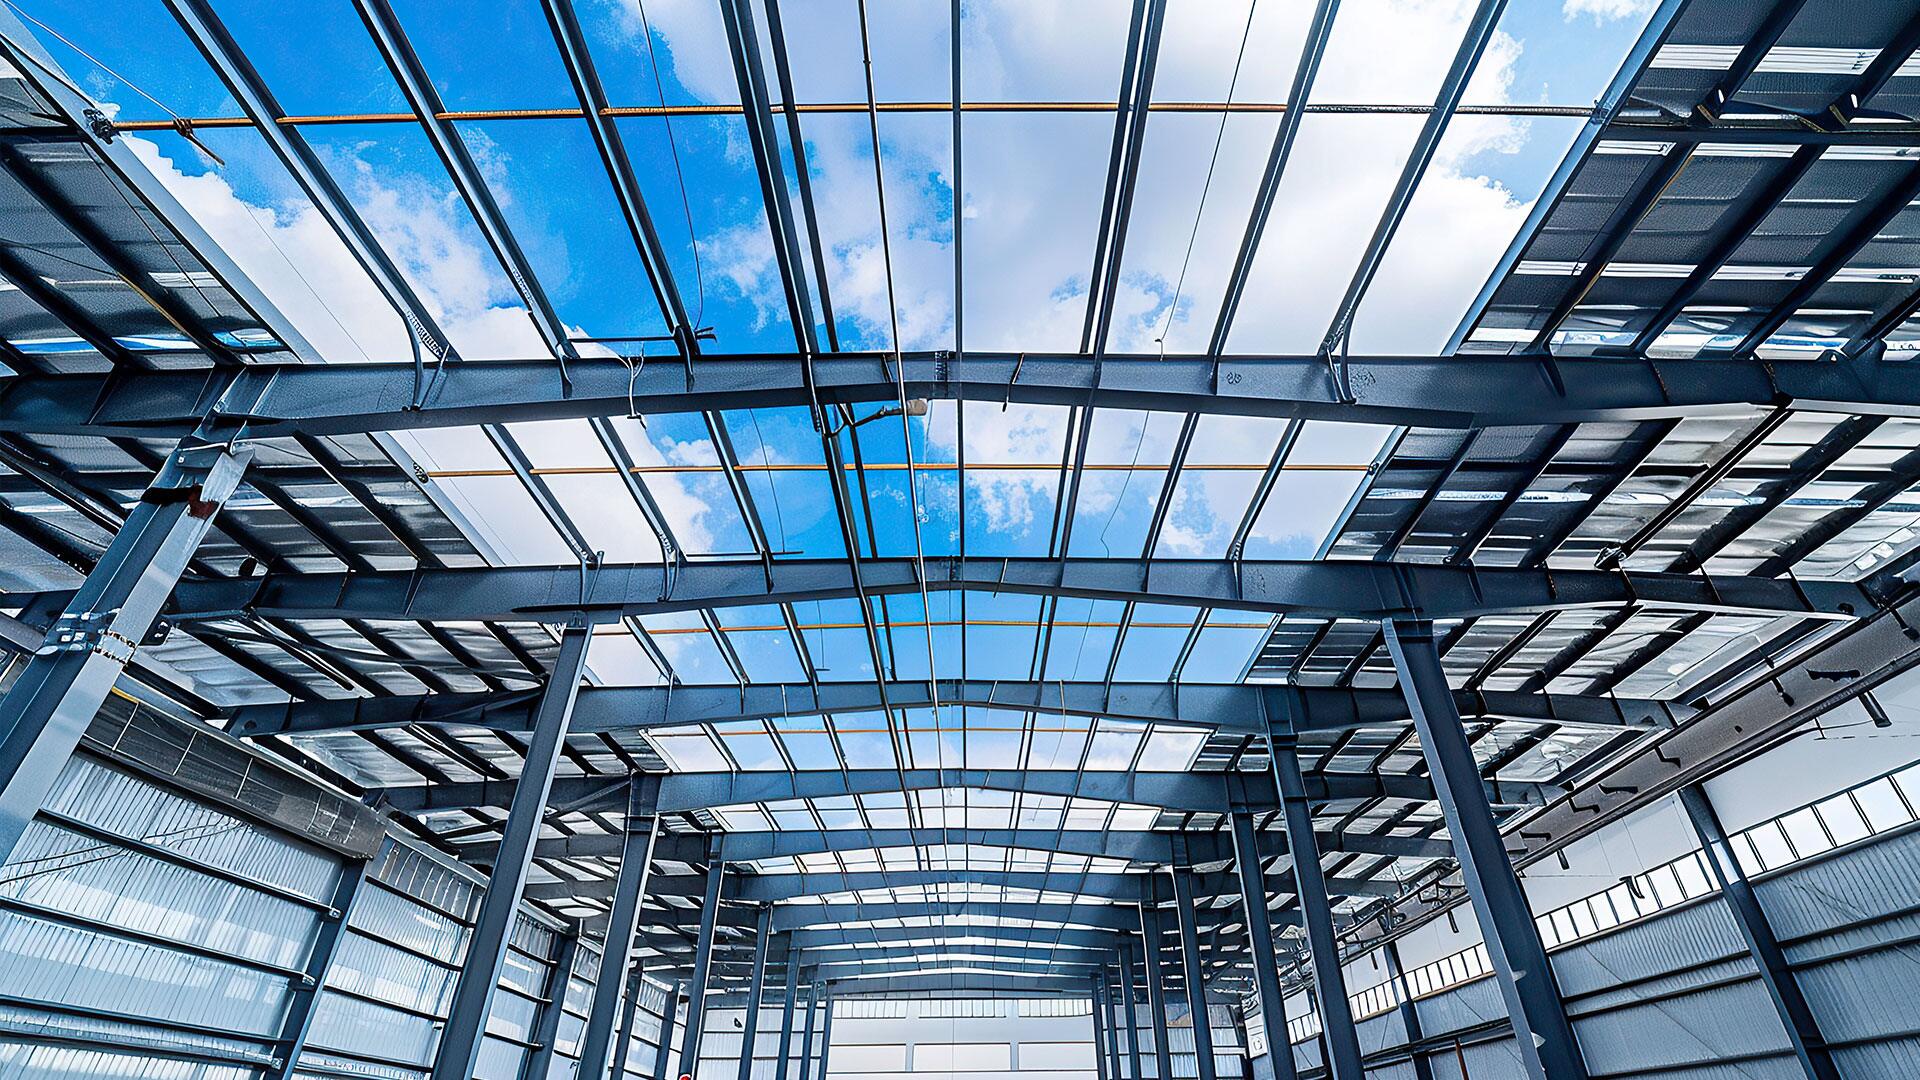
Elle fabrique des ensembles complets, des plus grands éléments aux plus petites pièces, des plus complexes aux plus simples, y compris les éléments hors gabarit, reconstitués soudés et les charpentes spéciales difficiles à fabriquer. Chaque étape est contrôlée par le service QC selon nos systèmes de management de la qualité ISO 9001 et IAS AC472.
Usine de charpente métallique World Steel
Parc industriel de Hai Son, Tay Ninh
Surface de l’usine
20 000 m²
Halls de production au parc industriel de Hai Son, Tay Ninh.
Capacité de production
2 500 t/mois
Soit 30 000 tonnes de charpente par an.
Ouverture de l’usine
2016
World Steel Group a été fondé en 2012 et a ouvert son usine de Tay Ninh en 2016.
Premier en Asie
IAS AC472
En 2019, World Steel est devenu la première et seule entreprise d’Asie certifiée IAS AC472.
Charpente exportée
Depuis 2019
États-Unis, Australie, Singapour, Thaïlande, Malaisie, Myanmar, Cambodge, Philippines et Indonésie.

De la tôle à l’élément

Processus de fabrication de la charpente

10 étapes en usine, chacune contrôlée par le QC avant de passer à la suivante.

  1. 01

    Réception des matières

    Les tôles et profilés laminés à chaud, avec certificat d’origine, passent le contrôle de réception avant fabrication.

  2. 02

    Découpe

    Découpe des tôles selon les plans d’atelier sur machines CNC plasma et oxycoupage, laser Bodor et cisaille hydraulique.

  3. 03

    Platines et pièces

    Perçage CNC, poinçonnage et marquage des platines, raidisseurs et pièces d’assemblage.

  4. 04

    Soudage des poutres

    Assemblage et soudage des poutres en H sur la ligne de soudage automatique et les machines à portique.

  5. 05

    Dressage

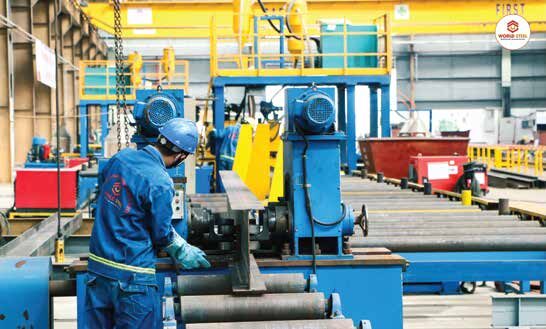
    La dresseuse de poutres corrige la déformation des semelles après soudage.

  6. 06

    Assemblage

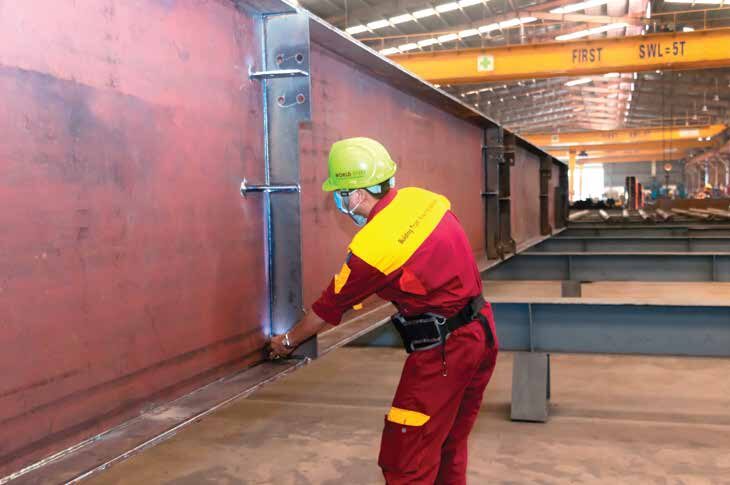
    Platines, raidisseurs et pièces sont fixés selon les plans et contrôlés par le QC avant soudage.

  7. 07

    Soudage de finition

    Soudage complet des détails, contrôle visuel et contrôles non destructifs (UT, MT).

  8. 08

    Grenaillage et préparation de surface

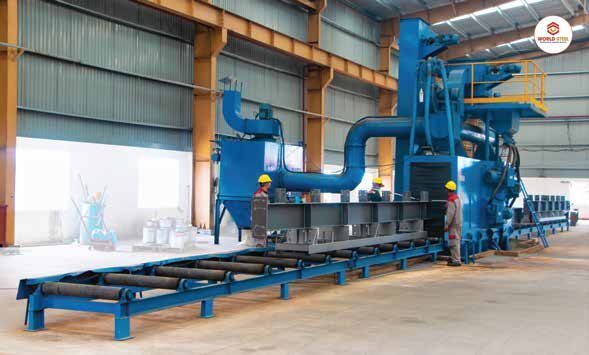
    Nettoyage des surfaces à la grenailleuse avant peinture.

  9. 09

    Peinture et marquage

    Peinture selon le système du projet, contrôle QC de la peinture et marquage des éléments pour la traçabilité.

  10. 10

    Livraison

    Chargement par repère et livraison sur chantier ou au port d’exportation.

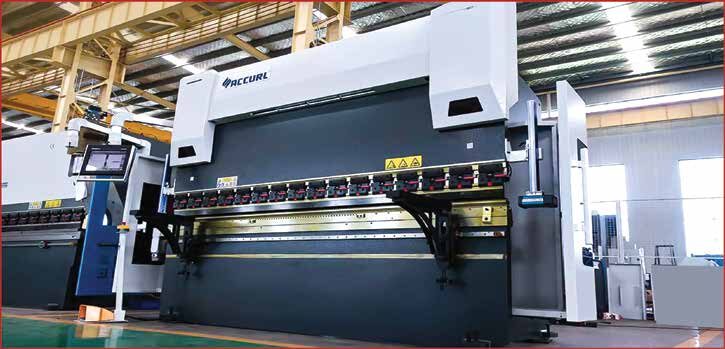
Parc d’équipements

Capacité des équipements

Machines de découpe, perçage, soudage, dressage et grenaillage pour chaque étape.

  • Cisaille hydraulique

    Découpe

    Cisaille hydraulique

    Découpe à dimension des tôles et pièces.

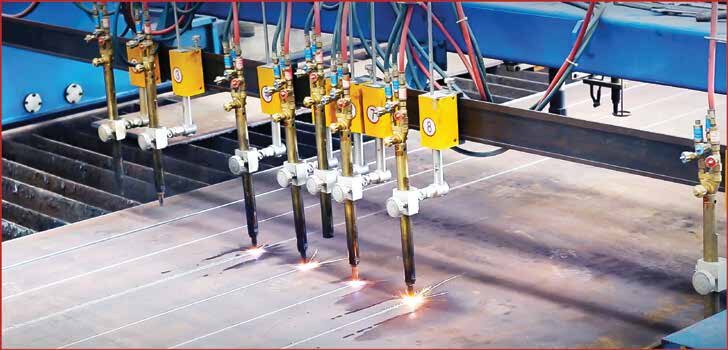
  • Machine CNC plasma et oxycoupage

    Découpe

    Machine CNC plasma et oxycoupage

    Découpe CNC de profils dans les tôles fortes.

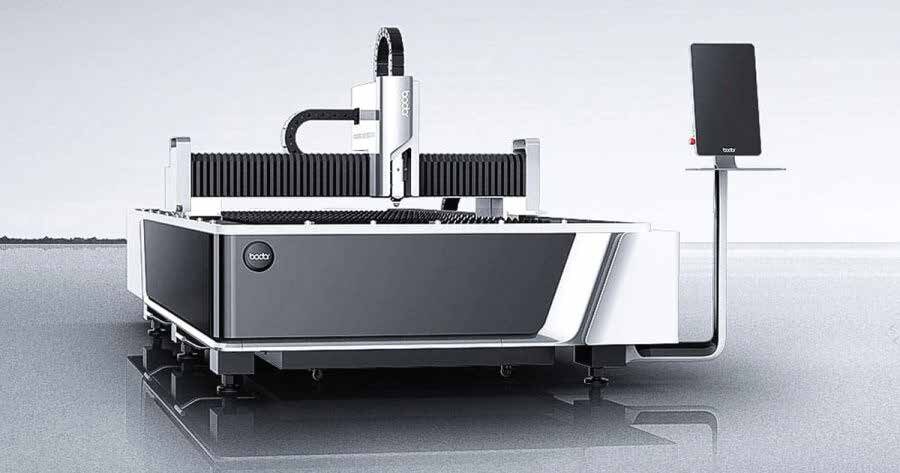
  • Machine de découpe laser Bodor

    Découpe

    Machine de découpe laser Bodor

    Découpe laser précise des platines et pièces.

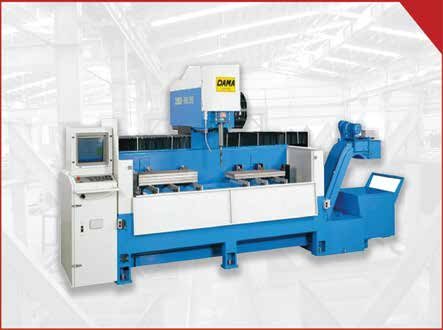
  • Perceuse CNC

    Platines et pièces

    Perceuse CNC

    Perçage des trous de boulons dans les platines et éléments.

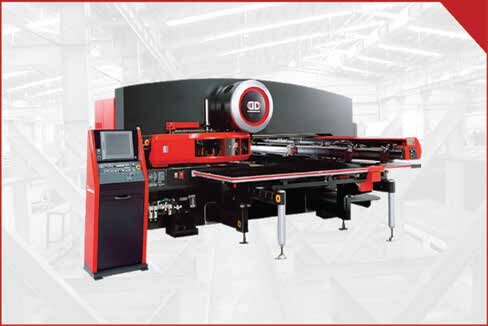
  • Poinçonneuse

    Platines et pièces

    Poinçonneuse

    Poinçonnage en série des platines et pièces d’assemblage.

  • Ligne de soudage automatique de poutres

    Soudage des poutres

    Ligne de soudage automatique de poutres

    Assemblage et soudage des poutres en H.

  • Machine de soudage à portique

    Soudage des poutres

    Machine de soudage à portique

    Soudage des poutres reconstituées sur portique.

  • Dresseuse de poutres

    Dressage

    Dresseuse de poutres

    Corrige la déformation des semelles après soudage.

  • Grenailleuse

    Préparation de surface

    Grenailleuse

    Nettoie la surface des éléments avant peinture.

QA/QC en usine

Processus de contrôle qualité

Chaque étape a un point de contrôle QC ; un élément ne passe à la suite que s’il est conforme.

Logigramme de fabrication et de contrôle

  1. 1

    Matières acceptées

    Les tôles laminées à chaud sont contrôlées et acceptées avant fabrication.

  2. 2

    Découpe, cisaillage, perçage

    Contrôle après découpe, cisaillage et perçage.

    QC003

  3. 3

    Assemblage et soudage des poutres en H

    Contrôle après assemblage et soudage des poutres en H.

  4. 4

    Assemblage de toutes les pièces

    Contrôle après fixation de toutes les pièces sur l’élément.

    QC004

  5. 5

    Soudage complet

    Contrôle visuel des soudures et CND (UT, MT...), contrôle final.

    QC005 · QC009 · QC010

  6. 6

    Préparation de surface

    Contrôle après sablage ou grenaillage.

  7. 7

    Peinture

    Contrôle de la peinture.

    QC006

  8. 8

    Expédition

    Les éléments conformes à tous les points de contrôle quittent l’usine.

Processus d’inspection qualité

  1. 01Contrôle des matières à la réception
  2. 02Contrôle de l’étape de perçage et de découpe
  3. 03Contrôle de l’assemblage final
  4. 04Contrôle du soudage des détails
  5. 05Contrôle du nettoyage
  6. 06Contrôle de la peinture
  7. 07Système de repérage des éléments
Règles du contrôle qualité

Règles du contrôle qualité

  • Chaque étape de production est contrôlée par le QC.
  • Une étape non conforme est reprise et contrôlée à nouveau avant de passer à la suivante.
  • En cas de défaut ou de non-conformité, le QC pose une étiquette Hold et ouvre une NCR.

NCR

Politique qualité et sécurité

Politique qualité et sécurité

Devenir l’un des principaux prestataires du marché de la construction au Vietnam.

  • Établir, appliquer, maintenir et améliorer en continu le système de management intégré selon ISO 9001, ISO 45001:2018 et AC472.
  • Renouveler et moderniser les équipements pour intégrer la haute technologie à la fabrication.
  • Offrir un environnement de travail sûr et sain.
  • Attirer des collaborateurs qualifiés et renforcer leurs compétences par la formation.
  • Améliorer en continu la qualité et la productivité.

ISO 9001 · ISO 45001 · AC472

Normes internationales

Normes de fabrication

Conception, fabrication et matières selon les normes américaines, européennes, australiennes et japonaises, avec des certifications internationales.

Voir les certificats

Normes de conception

  • IBC 2024Code international du bâtiment
  • AISC 360-22Spécification pour les bâtiments en acier
  • AISI S100-2020Calcul des éléments en acier formés à froid
  • ASCE/SEI 7-22Charges de calcul minimales des bâtiments
  • MBMA 2018Manuel des bâtiments métalliques
  • AWS D1.1/D1.1M:2020Code de soudage des structures en acier

Certifications de l’usine

  • ISO 9001:2015Système de management de la qualité
  • ISO 14001:2015Système de management environnemental
  • ISO 45001:2018Système de management de la santé et de la sécurité au travail
  • ISO 3834-2:2021Exigences de qualité en soudage par fusion
  • EN 1090-1:2009+A1:2011Exécution des structures en acier, norme européenne
  • AS/NZS 5131:2016Fabrication et montage de charpente (Australie, Nouvelle-Zélande)
  • IAS AC472Programme d’inspection des fabricants de charpente (États-Unis)

Matières et normes matières

Approvisionnement

  • Matières premières d’Europe, du Japon, de Corée, de Taïwan...
  • Les matières premières ont toujours un certificat d’origine.
  • Elles sont conformes aux normes ASTM et à d’autres normes comme BS et JIS.

Tôles et profilés laminés à chaud

  • ASTM A572/A572M
  • ASTM A36/A36M
  • AS/NZS 3678
  • AS/NZS 3679.1
  • AS/NZS 1594
  • EN 10025
  • JIS G3101
  • JIS G3106
  • JIS G3136
  • GB/T 1591
  • GB/T 700

Tubes et profils creux

  • ASTM A500/A500M
  • ASTM A53/A53M
  • AS/NZS 1163
  • EN 10219
  • EN 10210
  • JIS G3444
  • JIS G3466
  • GB/T 700

Pannes, bardage et bacs collaborants

  • AS 1397
  • AS/NZS 2728
  • JIS G3350

Boulons, écrous et rondelles

  • ASTM F3125/F3125M
  • ASTM A563/A563M
  • ASTM F436/F436M
  • EN 14399
  • AS/NZS 1252.1
  • AS 1112
  • AS 1237.1
  • JIS B1180
  • JIS B1181
  • JIS B1256
  • DIN 933
  • DIN 934
  • DIN 125
  • DIN 127

Acier inoxydable

  • ASTM/ASME A/SA-276
  • ASTM/ASME A/SA-312

Certification des matières sur demande

Selon le projet ou le client, les matières peuvent nécessiter l’une de ces certifications (à vérifier au cas par cas) :

  • BSI Benchmark
  • FPC-BC1
  • EN 10204 3.1
  • CE marking
  • JIS Mark